Станок для угловой сварки ПЭ труб
При изготовлении полиэтиленовых трубопроводов прямого соединения труб бывает недостаточно. В зависимости от проекта требуются отводы, тройники, переходы и другие фасонные элементы, которые должны точно соответствовать направлению и геометрии трубопровода. Для производства таких деталей применяется станок для угловой сварки ПЭ труб.
Оборудование предназначено для сварки подготовленных отрезков полиэтиленовых труб под заданным углом и может использоваться при изготовлении фасонных деталей из ПЭ и ПНД. В отличие от обычного станка для прямой стыковой сварки, такая машина позволяет позиционировать заготовки относительно друг друга с учётом требуемой конфигурации будущего изделия.
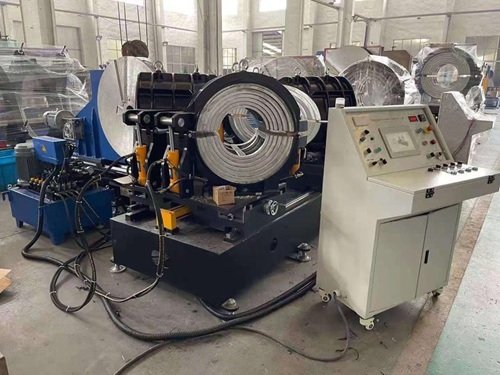
Представленная на фотографии установка выполнена в промышленном исполнении. В её конструкции предусмотрены рабочая рама с системой фиксации труб, гидравлический привод, рабочие зажимы и отдельный шкаф управления. Такая компоновка подходит для производственного участка, где оборудование используется регулярно и необходимо обеспечить стабильное положение заготовок во время сварочного цикла.
Для чего используется станок для угловой сварки
Основная задача оборудования — изготовление фасонных элементов из полиэтиленовых труб.
На практике это могут быть отводы, тройники, крестовины и другие детали, которые невозможно получить простой сваркой двух труб по одной оси. Конструкция станка позволяет расположить отдельные части трубы в нужном положении, выполнить подготовку торцов, нагрев и последующее соединение.
Такой способ особенно интересен предприятиям, которые производят трубопроводные системы под заказ. Вместо использования только стандартных готовых фитингов можно изготавливать необходимые элементы непосредственно на производственном участке.
Это удобно при работе с крупными диаметрами и нестандартными проектами, когда готовый фитинг не всегда соответствует требованиям заказчика.
При этом конкретный диапазон углов, диаметров и типы производимых деталей зависят от конструкции станка и установленной оснастки. Поэтому перед выбором оборудования важно определить реальные размеры труб и перечень изделий, которые планируется выпускать.
Конструкция оборудования
На фотографии хорошо видно разделение основных узлов машины.
В центральной части расположена рабочая зона с массивной системой фиксации. Она предназначена для удержания трубных заготовок во время подготовки и сварки. Жёсткая конструкция помогает сохранить заданное положение деталей и уменьшить вероятность их смещения.
С левой стороны находится гидравлический агрегат с системой трубопроводов и шлангов. Гидравлика используется для перемещения и прижима рабочих элементов. Для крупногабаритных ПЭ труб такой привод особенно удобен, поскольку вес заготовок и требуемое усилие могут быть значительными.
Справа установлен отдельный шкаф управления. Такое расположение позволяет оператору контролировать основные операции, не находясь непосредственно в рабочей зоне.
Компоновка оборудования может изменяться в зависимости от модели. Возможны различные варианты зажимов, гидравлического привода, системы управления и рабочего инструмента.
Как проходит сварка ПЭ труб под углом
Перед началом работы отрезки трубы подготавливаются в соответствии с технологией изготовления конкретной детали.
Заготовки устанавливаются в зажимы и фиксируются в необходимом положении. На этом этапе важно правильно выдержать ось и угол между соединяемыми элементами. От точности установки зависит геометрия готового изделия.
После фиксации выполняется подготовка сварочных поверхностей. При стыковой технологии используется торцевание, которое позволяет получить ровные поверхности перед нагревом.
Затем подготовленные участки нагреваются специальным инструментом. После достижения требуемого состояния нагревательный элемент убирается, а заготовки соединяются под заданным усилием.
На заключительном этапе соединение выдерживается до необходимого охлаждения. После снятия фиксации готовую фасонную деталь можно извлечь из станка и проверить её геометрию.
Сам процесс может выглядеть достаточно простым, однако при изготовлении крупной фасонной детали точность каждого этапа имеет значение. Именно поэтому промышленная машина должна обеспечивать стабильную фиксацию, плавное перемещение и удобный контроль рабочих параметров.

Гидравлическая система для работы с крупными трубами
Для промышленного оборудования гидравлический привод является практичным решением при работе с большими диаметрами.
Оператору не приходится вручную перемещать тяжёлые заготовки или создавать значительное усилие при их соединении. Гидравлическая система выполняет перемещение рабочих элементов и обеспечивает необходимое усилие в соответствии с настройками оборудования.
На представленной машине гидравлический агрегат расположен отдельно от основной рабочей зоны. Такое исполнение позволяет более удобно разместить силовую часть оборудования и оставить доступ к рабочим механизмам.
Для производственного предприятия это имеет практическое значение: оборудование регулярно подвергается нагрузкам, поэтому удобство обслуживания гидравлической системы также следует учитывать при выборе станка.
Конкретные характеристики гидравлики — давление, производительность насоса и мощность двигателя — должны определяться фактической моделью оборудования и рабочим диапазоном труб.
Точная фиксация имеет большое значение
При изготовлении фасонной детали необходимо одновременно контролировать положение нескольких элементов.
Если труба зафиксирована неправильно, после сварки может измениться угол или появиться смещение стенок. Для небольших деталей такая ошибка уже может повлиять на последующий монтаж, а при крупных трубах последствия становятся ещё более заметными.
Поэтому центральный зажимной механизм является одним из наиболее важных элементов станка.
Жёсткая рама, правильная геометрия направляющих и удобная система фиксации позволяют оператору повторять одну и ту же операцию с меньшим количеством ручных корректировок.
Для серийного производства это особенно важно. Когда предприятие выпускает несколько десятков или сотен одинаковых деталей, стабильность каждой операции влияет не только на качество готового фитинга, но и на общую производительность участка.
Где применяется оборудование
Станок для угловой сварки ПЭ труб может использоваться на предприятиях, которые занимаются производством или монтажом полиэтиленовых трубопроводов.
Основные направления включают системы водоснабжения, орошения, дренажа, промышленного водоотведения и различные технологические трубопроводы.
Оборудование особенно интересно для производственных цехов, где необходимо изготавливать фасонные элементы разных размеров.
Если предприятие работает только с готовыми стандартными фитингами, потребность в таком станке может быть ограниченной. Но при выпуске нестандартных деталей или больших диаметров собственный участок по изготовлению фасонных изделий позволяет гибче организовать производство.
Для некоторых проектов также важно сократить сроки поставки нестандартных элементов. В этом случае изготовление детали непосредственно на предприятии может быть более удобным решением, чем ожидание готового фитинга.
Как выбрать станок для угловой сварки ПЭ труб
Выбор оборудования лучше начинать не с названия модели, а с конкретных производственных задач.
В первую очередь необходимо определить диапазон диаметров труб. Если предприятие работает с несколькими размерами, желательно учитывать весь фактический диапазон, а не только максимальный диаметр.
Затем следует определить тип фасонных деталей. Для изготовления отводов, тройников и других изделий может потребоваться разная оснастка и конструкция фиксации.
Также необходимо заранее определить требуемые углы сварки, толщину стенки труб и предполагаемый объём производства.
Если станок будет установлен в производственном цехе и использоваться ежедневно, стоит уделить внимание жёсткости конструкции, гидравлической системе, удобству обслуживания и управлению.
Если оборудование приобретается для выполнения отдельных заказов, более важными могут оказаться универсальность и возможность быстрой переналадки.
Управление и удобство работы оператора
На фотографии оборудование оснащено отдельным шкафом управления с панелью оператора и органами управления.
Такое исполнение позволяет разместить элементы контроля в одном месте и отделить их от гидравлической части машины.
В зависимости от комплектации система управления может контролировать температуру нагревательного инструмента, давление, время отдельных операций и другие параметры сварочного цикла.
Для серийного производства это удобно прежде всего с точки зрения повторяемости. Оператору не приходится каждый раз заново определять последовательность операций — основные параметры задаются в соответствии с технологией конкретного изделия.
Если требуется более высокий уровень автоматизации, конфигурация управления может быть изменена в соответствии с задачами заказчика.
Оборудование для производства ПЭ фитингов
Предприятия, которые самостоятельно изготавливают фасонные детали, получают больше свободы при работе с нестандартными трубопроводами.
Например, размеры отвода или тройника могут определяться не стандартным каталогом, а конкретным проектом. Это особенно актуально для промышленных трубопроводов и объектов, где используются трубы большого диаметра.
Станок в таком случае становится частью производственного участка. Перед ним выполняется резка и подготовка заготовок, затем осуществляется угловая сварка, после чего готовое изделие проходит визуальный контроль и проверку геометрии.
При необходимости участок может быть дополнен оборудованием для резки труб, подъёма и перемещения заготовок, а также измерительным инструментом.
Таким образом, сварочная машина работает не изолированно, а как один из основных элементов технологической цепочки.
Производство станков под задачи заказчика
Для оборудования такого типа универсальная конфигурация подходит далеко не каждому предприятию.
Один заказчик может использовать ПЭ трубы небольшого диаметра и выпускать несколько стандартных типов отводов. Другому потребуется обработка крупногабаритных труб, несколько вариантов углов и более высокая степень автоматизации.
Поэтому перед изготовлением оборудования желательно предоставить производителю информацию о диаметрах труб, толщине стенки, материале, типах фасонных деталей, углах соединения и предполагаемой загрузке станка.
На основании этих данных можно подобрать рабочую оснастку, гидравлическую систему, нагревательный блок и вариант управления.
Такой подход позволяет не просто приобрести сварочную машину, а получить оборудование, соответствующее конкретному производственному процессу.
Станок для угловой сварки ПЭ труб от производителя
Промышленный станок для угловой сварки — это оборудование для предприятий, которым необходимо самостоятельно производить фасонные элементы из ПЭ или ПНД труб.
Главное при выборе — не максимальное количество рекламных характеристик, а соответствие станка реальной задаче: диаметру трубы, толщине стенки, типу фитинга, требуемому углу и объёму производства.
Представленная конструкция с центральной рабочей зоной, гидравлическим приводом и отдельным шкафом управления ориентирована на стационарную производственную эксплуатацию.
При заказе оборудования производитель может подобрать конфигурацию зажимов и рабочих узлов в соответствии с используемыми трубами и технологией изготовления.
Для предприятия это позволяет организовать собственный участок производства ПЭ фитингов и выполнять как стандартные, так и индивидуальные заказы без привязки только к готовым фасонным деталям.
Модель | 315 | 630 | 800 | 1200 | 1600 |
Диапазон сварки(мм) | 90-315 | 355-630 | 500-800 | 710-1200 | 710-1600 |
Тип сварки | Положительный тройник Положительный четырехходовой локоть Y тип |
Общий мощиность | 8.15кВт380V | 28кВт380V | 38кВт380V | 73.5кВт380V | 84кВт380V |
Мощность нагревательной пластины | 5.15кВт380V | 22кВт380V | 32кВт380V | 62кВт380V | 72кВт380V |
Мощность фрезы | 1.5кВт380V | 3кВт380V | 3кВт380V | 4кВт380V | 4кВт380V |
Мощность гидравлической системы | 1.5кВт380V | 3кВт380V | 3кВт380V | 7.5кВт380V | 8кВт380V |
Рабочее давление | 0----10Mpa | 0----16Mpa | 0----16Mpa | 0----16Mpa | 0----16Mpa |
Диапазон регулированиятемпературы Температурная погрешность | 0----300℃ |
Температурная погрешность | ±5℃ |
Вес(кг) | 800 | 3850 | 5000 | 17000 | 21000 |
Многоугольный отрезной станок
Модель | 315 | 450 | 630 | 800 | 1200 | 1600 |
Диапазон сварки(мм) | ≤315 | ≤450 | ≤630 | ≤800 | ≤1200 | ≤1600 |
Угол резания | 0-67.5° |
Ощибка Угла резания | ≤1° |
Скорость резки ленточной пилы | 0-255м/мин |
Скорость подачи при резке | Можно регулировать |
Вольтаж/частота | 380V 50Hz |
Мощность(кВт) | 2.25 | 3 | 3.7 | 3.7 | 6.25 | 9 |
Вес(кг) | 1000 | 1400 | 1900 | 2300 | 6000 | 7000 |


