Станок для сварки полиэтиленовых труб
При монтаже полиэтиленовых труб надёжность трубопровода во многом зависит не только от качества самой трубы, но и от способа соединения отдельных участков. Для трубопроводов из PE и ПНД одним из наиболее распространённых решений является стыковая сварка нагретым инструментом.
Станок для сварки полиэтиленовых труб предназначен для точного соединения труб и фитингов одинакового или близкого диаметра путём нагрева торцов с последующим прижатием их друг к другу. После охлаждения образуется сварное соединение, которое при соблюдении технологического режима обладает высокой механической прочностью и герметичностью.
Такое оборудование применяется при строительстве и ремонте трубопроводов водоснабжения, газоснабжения, ирригационных систем, промышленных коммуникаций и других объектов, где используются полиэтиленовые трубы.
Что представляет собой сварочный станок для ПНД труб
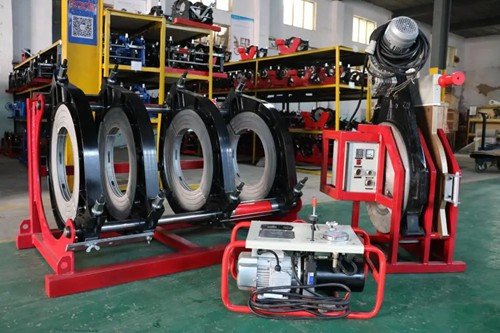
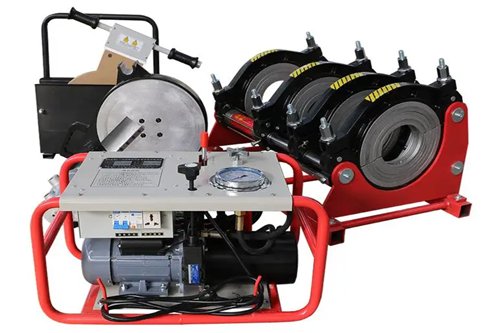
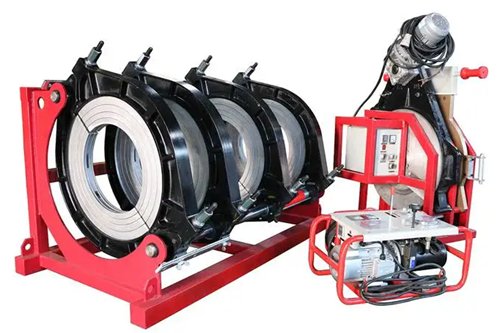
Конструкция аппарата для стыковой сварки обычно включает станину, гидравлический или механический привод, зажимы для фиксации трубы, торцеватель, нагревательную плиту и систему управления.
Перед сваркой два конца трубы устанавливаются в зажимы и выравниваются относительно общей оси. Торцеватель снимает неровности и подготавливает поверхности к соединению. После этого торцы нагреваются специальной плитой до необходимого состояния.
Когда материал достигает требуемой температуры, нагревательный элемент убирается, а подготовленные торцы соединяются под заданным давлением. Затем соединение выдерживается до необходимого времени охлаждения.
В результате получается цельный сварной стык без использования муфт, клея или дополнительных соединительных элементов.
Конкретная конструкция оборудования зависит от диапазона диаметров, типа труб и требований к производительности.
Как выполняется стыковая сварка полиэтиленовых труб
Технологический процесс начинается с фиксации трубы в зажимах. Оператор устанавливает оба конца таким образом, чтобы их оси совпадали.
Затем выполняется торцевание. Эта операция необходима для удаления неровностей и получения ровных параллельных поверхностей. Хорошая подготовка торцов имеет большое значение для последующего качества сварного соединения.
После торцевания между трубами устанавливается нагревательная плита. Торцы прижимаются к её поверхности и нагреваются до заданного состояния.
Когда нагрев завершён, плита удаляется, а трубы быстро сводятся вместе. На этом этапе необходимо выдержать установленное давление и не допускать смещения деталей.
После соединения труба остаётся зафиксированной до завершения охлаждения. Только после этого зажимы можно открыть и снять готовое изделие.
Параметры сварки зависят от диаметра и толщины стенки трубы, материала, температуры окружающей среды и других условий. Поэтому оператор должен работать в соответствии с технологическими параметрами конкретного изделия.
Для каких труб подходит оборудование
Аппараты для стыковой сварки широко применяются для полиэтиленовых труб, включая трубы из HDPE и других марок PE.
Оборудование может использоваться при работе с трубами различного диаметра и толщины стенки. Диапазон размеров определяется конкретной моделью станка и комплектом зажимов.
Основные области применения — водопроводные сети, системы орошения, дренаж, промышленные трубопроводы и другие инженерные коммуникации.
Для газопроводов оборудование также может использоваться при условии, что конкретная модель, сварочные параметры и технология соответствуют требованиям применяемых норм и стандартов.
Если на предприятии выпускаются или монтируются трубы разных диаметров, перед выбором станка необходимо определить максимальный и минимальный размер изделий. Это позволяет правильно подобрать рабочий диапазон и конфигурацию оборудования.
Почему важна точная фиксация трубы
При стыковой сварке торцы двух труб должны находиться на одной оси. Если одна труба установлена с перекосом, после сварки может образоваться смещение стенок.
Поэтому конструкция зажимов является одним из важных элементов сварочного оборудования.
Жёсткая рама, точная механика и удобная регулировка помогают оператору правильно установить трубу перед торцеванием и сваркой.
Для производственных предприятий имеет значение и повторяемость операций. Если оборудование используется регулярно, стабильная фиксация труб позволяет уменьшить количество ошибок при подготовке каждого нового соединения.
Гидравлический привод и управление
Во многих промышленных моделях используется гидравлическая система, которая отвечает за перемещение и прижим труб.
Гидравлический привод позволяет плавно изменять усилие и поддерживать необходимое давление во время различных этапов сварочного цикла. Это особенно удобно при работе с трубами большого диаметра, когда ручного усилия уже недостаточно.
Система управления может включать манометр, регуляторы давления, температурный контроль и другие элементы в зависимости от комплектации.
Для более крупных производств возможно использование автоматизированных систем, которые помогают контролировать основные параметры сварочного процесса и уменьшить зависимость результата от действий оператора.
При выборе оборудования важно смотреть не только на наличие гидравлики или автоматического управления, но и на то, насколько удобно оператору контролировать весь цикл сварки.
Где применяется сварочное оборудование
Сварочные станки для полиэтиленовых труб используются как на производственных предприятиях, так и непосредственно на строительных объектах.
В коммунальном строительстве оборудование применяется при прокладке и ремонте сетей водоснабжения. В сельском хозяйстве оно востребовано при монтаже ирригационных и оросительных систем.
На промышленных объектах полиэтиленовые трубопроводы используются для транспортировки воды, некоторых технологических жидкостей и других сред в соответствии с характеристиками материала.
Мобильные модели особенно удобны для монтажных бригад, которым приходится работать непосредственно на строительной площадке. Стационарные установки больше подходят для предприятий, где сварка труб выполняется регулярно и в большом объёме.
Как выбрать станок для сварки ПНД труб
Первое, что необходимо определить, — диапазон диаметров труб. Нет смысла выбирать оборудование только по максимальному диаметру, если большая часть продукции имеет меньший размер. Рабочий диапазон должен соответствовать реальным задачам производства или монтажной организации.
Также необходимо учитывать толщину стенки трубы, тип используемого полиэтилена и требуемую производительность.
Для периодических монтажных работ может быть достаточно компактного ручного или полуавтоматического оборудования. Если сварка выполняется ежедневно и требуется большое количество соединений, имеет смысл рассматривать гидравлическую или автоматическую конфигурацию.
Следует обратить внимание на конструкцию зажимов, мощность нагревателя, характеристики гидравлической системы, удобство торцевателя и систему контроля температуры.
Если оборудование приобретается для уже существующей линии или производственного участка, желательно заранее предоставить производителю информацию о диаметрах труб и фактическом режиме работы. Это позволяет подобрать модель без ненужного запаса по характеристикам.
Станок для сварки труб от производителя
Для оборудования, которое используется в промышленном производстве или на постоянных монтажных объектах, важна не только сама сварочная машина, но и возможность получить техническую поддержку.
Производитель может подобрать рабочий диапазон, тип привода, систему управления и комплектацию в зависимости от задач заказчика.
При необходимости оборудование может поставляться с различными комплектами зажимов, нагревательной плитой, торцевателем и дополнительными принадлежностями.
Перед заказом желательно сообщить производителю тип трубы, диапазон диаметров, толщину стенки и предполагаемые условия эксплуатации. Если станок будет использоваться на строительных объектах, также имеет значение его масса, габариты и возможность транспортировки.
Такой подход позволяет подобрать оборудование под конкретную работу, а не просто ориентироваться на максимальный диаметр, указанный в каталоге.
Надёжное соединение полиэтиленовых труб
Стыковая сварка остаётся одним из практичных способов соединения полиэтиленовых труб, когда требуется получить цельный трубопровод без большого количества дополнительных фитингов.
Правильно подобранный сварочный станок помогает организовать подготовку торцов, нагрев и соединение труб в контролируемой последовательности. При этом конечный результат зависит не только от конструкции оборудования, но и от правильного выбора сварочных параметров, состояния трубы и соблюдения технологии.
Для производителя оборудования важно учитывать реальные условия эксплуатации. Диаметр труб, толщина стенки, производительность, мобильность и уровень автоматизации могут существенно различаться от одного проекта к другому.
Поэтому при выборе станка для сварки ПНД труб лучше начинать не с названия модели, а с характеристик конкретного трубопровода и производственной задачи. На основании этих данных можно подобрать подходящую конфигурацию оборудования и необходимые принадлежности.
Модель | 160 | 200 | 250 | 315 | 400/450 | 500 | 630 | 800 | 1200 |
Диапазон сварки(мм) | 63-75-90-110-125-140-160 | 63-75-90-110-125-140-160-180-200 | 90-110-125-140-160-180-200-225-250 | 160-180-200-225-250-280-315 | 280-315-355-400-450 | 280-315-355-400-450-500 | 400-450-500-560-630 | 630-710-800 | 1000-1200 |
Мощность нагревательной пластины | 1.6кВт220V | 2кВт220V | 2.5кВт220V | 3кВт220V | 5кВт380V | 6.9кВт380V | 9.6кВт380V | 11.8кВт380V | 22.5кВт380V |
Мощность фрезы | 1кВт220V | 1кВт220V | 1.2кВт220V | 1.2кВт220V | 1.5кВт380V | 1.5кВт380V | 1.5кВт380V | 2.2кВт380V | 3кВт380V |
Мощность гидравлической системы | 0.75кВт220V | 0.75кВт220V | 0.75кВт220V | 0.75кВт220V | 1.1кВт380V | 1.1кВт380V | 1.1кВт380V | 1.8кВт380V | 2.2кВт380V |
Общий вес машины | 90кг | 96.4кг | 119кг | 154кг | 327кг | 368кг | 510кг | 1039кг | 3265кг |
Вес брутто | 110кг | 125кг | 145кг | 190кг | 380кг | 460кг | 610кг | 1210кг | 3635кг |
Размер посылки(см) | 69*52*50 92*56*47 | 69*50*50 93*57*47 | 75*63*57 93*57*47 | 69*75*66 100*59*64 | 128*90*99 74*54*120 69*51*49 | 127*90*99 75*54*120 69*51*48 | 145*109*99 140*86*63 69*51*51 | 210*139*144 128*90*178 80*59*50 | 230*205*234 125*135*238 66*55*120 |
общая мощность | 0.42m³ | 0.42m³ | 0.52m³ | 0.72m³ | 1.64/1.8m³ | 1.8m³ | 2.51m³ | 6.52m³ | 15.5m³ |
Разме(см) Вес(кг) | Рамка | 82*44*40 38кг | 85*48*44 42кг | 85*53*43 52кг | 94*62*60 80кг | 120*74*79 180кг | 120*83*84 205кг | 131*97*90 300кг | 175*130*128 666кг | 245*186*185 1940кг |
Разм(см) Вес(кг) | Нагревательная плита | 37*5*35 3кг | 37*5*40 3.8кг | 44*5.5*47 5.5кг | 44*5*53 7.8кг | 71*10*70 16кг | 70*8*75 20кг | 91*7*100 34кг | 98*9*104 61кг | 135*11*165 133кг |
Разм(см) Вес(кг) | Фреза | 31*24*32 6кг | 35*36*35 7кг | 36*47*47 17.5кг | 59*38*58 22кг | 63*16*98 59кг | 68*18*105 71кг | 78*29*109 103кг | 97*36*150 202кг | 142*34*197 900кг |
Разм(см) Вес(кг) | Корзина | 30*18.5*42 1.5кг | 33.5*18.5*46 2.1кг | 39*28*56.5 2.6кг | 48*28.5*56.5 3.5кг | 50*50*60 13кг | 50*50*62 13кг | 63*57*71 14кг | 81*67*90 48кг | 114*107*135 190кг |
Разм(см) Вес(кг) | Гидравлическая станция | 58*47*47 41.5кг | 58*47*47 41.5кг | 58*47*47 41.5кг | 58*47*47 41.5кг | 58*46*45 49кг | 58*46*45 49кг | 58*46*45 49кг | 74*50*45 52кг | 74*50*45 52кг |


