Однослойная и многослойная экструзионная линия для производства PPR труб
Линия производства труб PPR предназначена для непрерывного изготовления полипропиленовых труб, используемых в системах водоснабжения, отопления и других инженерных коммуникациях. В зависимости от требований к готовой продукции оборудование может быть рассчитано на выпуск однослойных труб, многослойных конструкций, а также армированных труб PPR со стекловолокном.
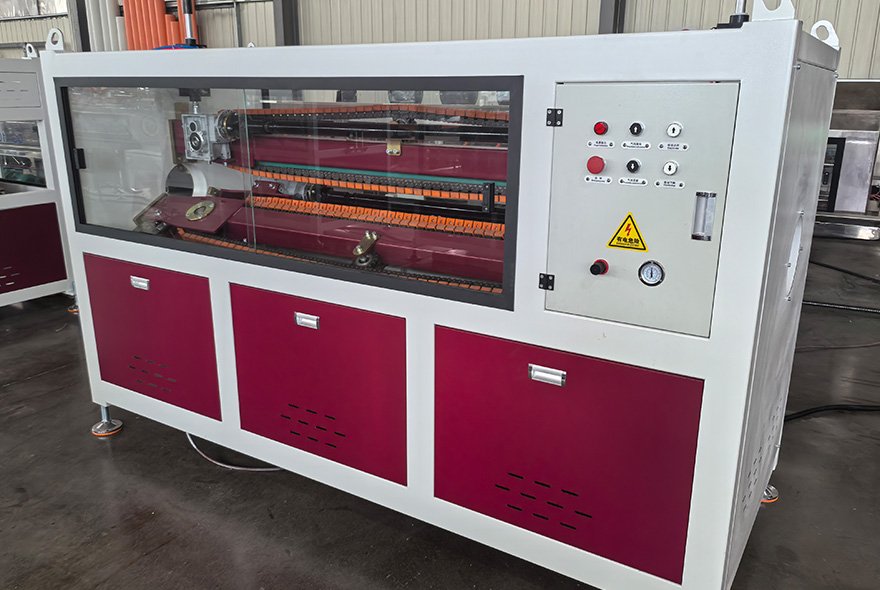
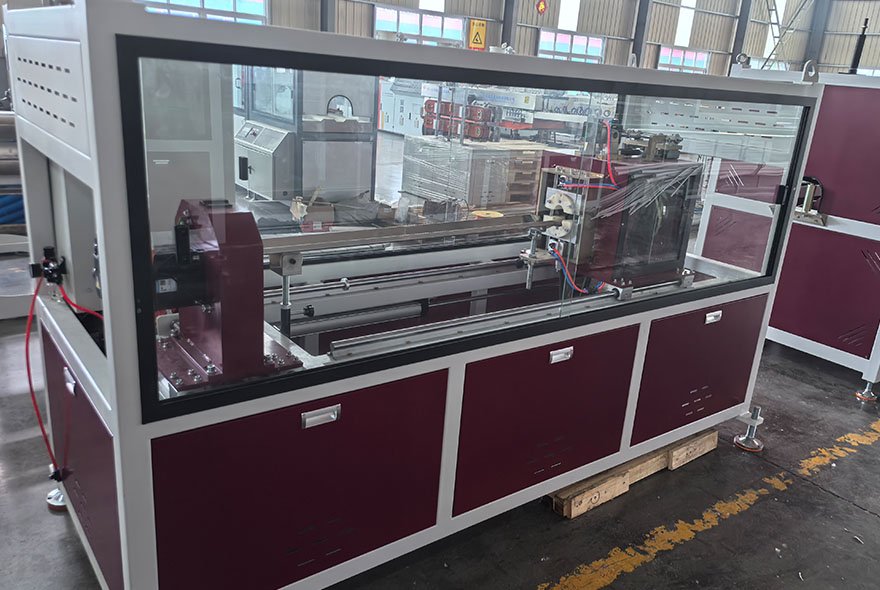
Современная пластиковая экструзионная линия позволяет организовать стабильное производство с контролем основных параметров на каждом этапе. В стандартную комплектацию входят система подачи сырья, экструдер, экструзионная головка, вакуумная калибровочная ванна, охлаждение, тяговое устройство, режущий механизм и укладчик.
Для предприятий, которым требуется выпуск нескольких видов продукции, линия может комплектоваться дополнительными узлами для совместной экструзии. Такая конфигурация позволяет менять конструкцию трубы без полной замены производственного оборудования.
Линия производства однослойных PPR труб
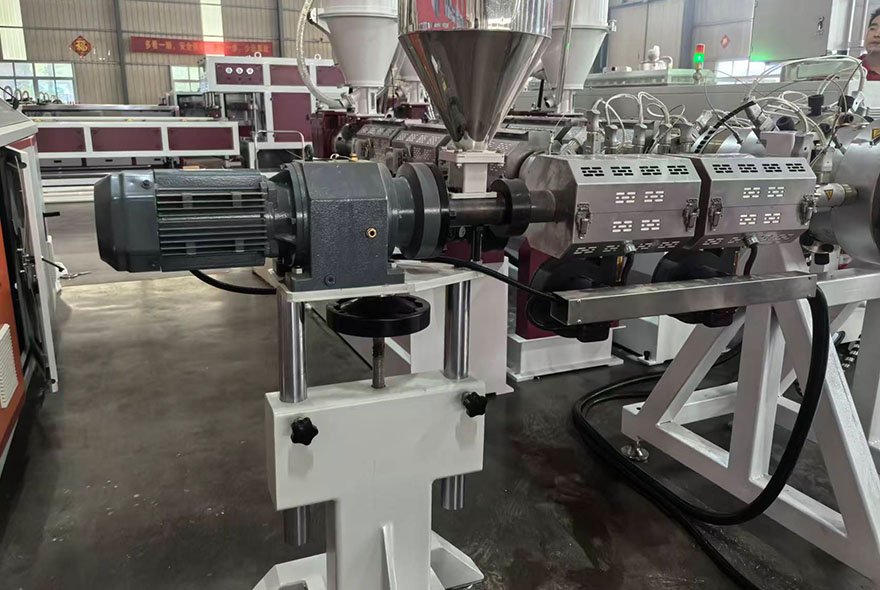
Однослойные полипропиленовые трубы имеют простую конструкцию и подходят для широкого спектра стандартных применений. Их производство осуществляется с использованием одного основного экструдера для PPR труб.
Полипропиленовый гранулят поступает в загрузочную систему и далее подается в экструдер. В цилиндре материал нагревается, плавится и перемешивается. Полученный расплав равномерно поступает в экструзионную головку, где формируется трубная заготовка.
После выхода из головки труба проходит вакуумную калибровку и охлаждение. Затем тяговое устройство перемещает ее с заданной скоростью к резаку и укладчику.
Такая линия производства PPR труб отличается сравнительно простой конструкцией и удобна для предприятий, которые специализируются на стандартной полипропиленовой продукции.
Многослойная линия производства PPR труб
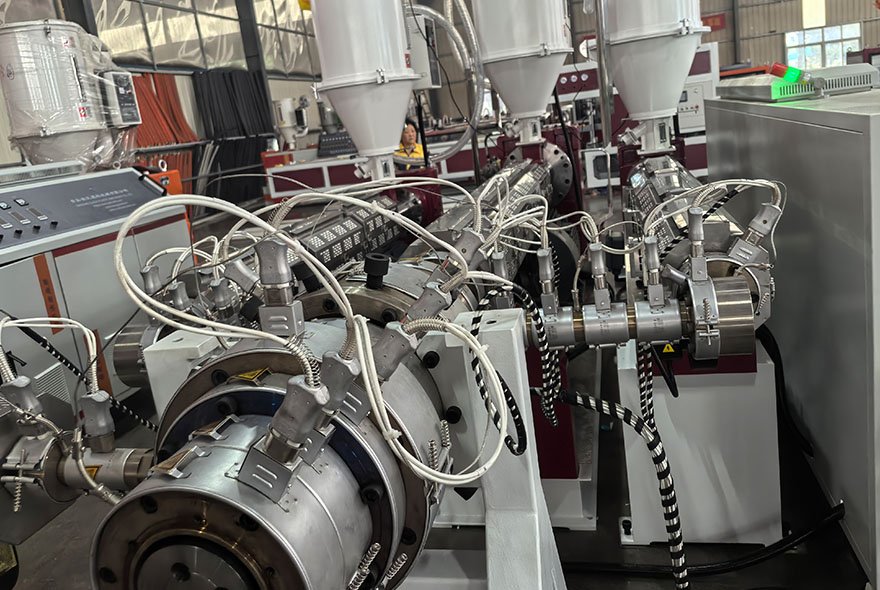
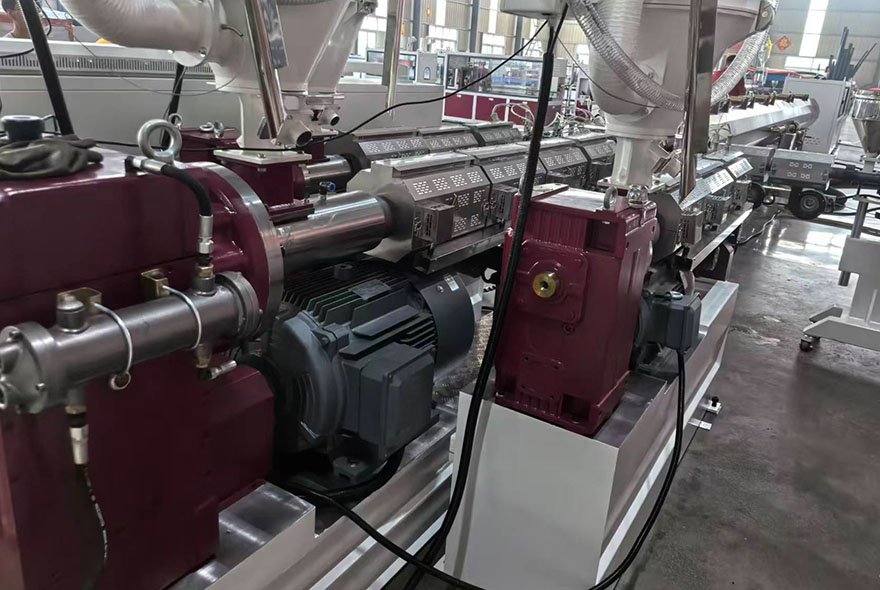
Для получения специальных характеристик может использоваться многослойная линия производства PPR труб. В такой системе несколько экструзионных агрегатов подают различные слои материала в одну формующую головку.
Многослойная конструкция позволяет сочетать материалы или функциональные слои с разными свойствами. В зависимости от задачи может применяться двух-, трех- или другая конструкция трубы.
Основное преимущество многослойной технологии заключается в возможности изменить свойства готового изделия без значительного увеличения его наружного диаметра. При проектировании линии учитываются количество слоев, тип материала, производительность каждого экструдера и необходимая геометрия трубы.
PPR стекловолоконная труба
Отдельное направление — линия производства PPR стекловолоконных труб. Такие трубы имеют армирующий слой из стекловолокна между слоями полипропилена.
Стекловолоконное армирование позволяет повысить стабильность трубы при воздействии температуры и уменьшить температурное расширение по сравнению с обычными однослойными изделиями. Поэтому PPR трубы со стекловолокном широко применяются в системах горячего водоснабжения и отопления.
Конструкция такой продукции обычно включает внутренний слой PPR, армирующий слой со стекловолокном и наружный слой полипропилена. Для производства используется дополнительный узел подачи армирующего материала или соответствующая система соэкструзии.
Точная конструкция зависит от технологии, используемой заказчиком, и требований к готовой трубе.
Как работает экструзионная линия
Процесс начинается с подготовки полипропиленового сырья. Качество гранулята и стабильность его подачи напрямую влияют на работу оборудования.
После загрузки материал поступает в экструдер. Температура отдельных зон цилиндра регулируется независимо, что позволяет обеспечить равномерное плавление и перемешивание полимера.
Далее расплав направляется в формующую головку. Для многослойных или армированных труб используются специальные головки, рассчитанные на совместное формирование нескольких слоев.
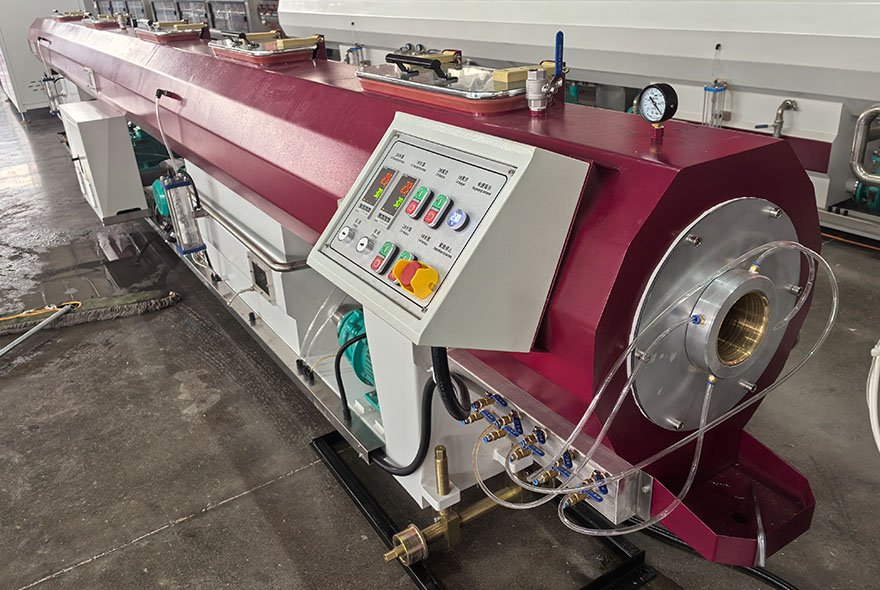
Сформированная труба поступает в вакуумную калибровочную ванну. Здесь задается наружный диаметр изделия, после чего труба проходит через охлаждающие секции.
Тяговое устройство обеспечивает равномерное движение трубы. Скорость протяжки согласуется с производительностью экструдера. После этого труба режется на заданную длину и автоматически укладывается.
Согласованная работа всех узлов имеет большое значение. Если скорость протяжки или температура расплава изменяются слишком сильно, это может привести к отклонениям диаметра и толщины стенки.
Основное оборудование линии PPR
В зависимости от конструкции продукции состав оборудования может отличаться, однако базовая экструзионная линия для PPR труб обычно включает:
· систему подачи полипропиленового сырья;
· экструдер;
· экструзионную головку;
· вакуумную калибровочную ванну;
· охлаждающие ванны;
· тяговое устройство;
· режущий станок;
· автоматический укладчик;
· систему управления.
Для PPR стекловолоконной трубы дополнительно устанавливается оборудование для формирования армирующего слоя.
При производстве многослойной продукции количество экструдеров и конструкция головки подбираются в соответствии с количеством слоев и рецептурой материала.
Контроль диаметра и толщины стенки
Размеры готовой трубы являются одним из основных показателей качества. Поэтому при настройке линии производства PPR труб необходимо согласовать производительность экструдера, температуру материала, вакуум, охлаждение и скорость тяги.
В зависимости от требований заказчика линия может оснащаться измерительными устройствами для контроля наружного диаметра и толщины стенки в процессе производства.
Онлайн-контроль позволяет оператору своевременно обнаружить отклонения и скорректировать параметры оборудования. Это особенно полезно при непрерывной работе линии и выпуске больших партий продукции.
Преимущества PPR труб
Полипропиленовые трубы отличаются небольшим весом, устойчивостью к коррозии и воздействию многих химических веществ. Гладкая внутренняя поверхность способствует хорошему прохождению воды и снижает риск образования отложений.
Армированные PPR трубы со стекловолокном дополнительно отличаются меньшим температурным расширением и более стабильным поведением при работе с горячей водой.
При этом эксплуатационные характеристики готового изделия зависят от качества сырья, конструкции трубы и соблюдения технологических параметров при экструзии.
Автоматизация производства
Современная пластиковая экструзионная линия может работать с централизованной системой управления. Через панель оператора контролируются температура зон нагрева, скорость вращения шнека, скорость протяжки, вакуум, охлаждение и работа режущего устройства.
Для многослойного производства дополнительно контролируются параметры каждого экструдера. Синхронизация оборудования помогает поддерживать стабильное соотношение слоев и уменьшить количество производственных отходов.
Уровень автоматизации может подбираться под бюджет и производственные задачи предприятия — от стандартной системы управления до автоматизированной линии с дополнительным контролем размеров.
Подбор оборудования под задачу заказчика
Одна и та же конфигурация не всегда подходит для производства однослойных, многослойных и стекловолоконных PPR труб. Поэтому при проектировании учитываются диаметр, толщина стенки, количество слоев, тип сырья и требуемая производительность.
Мы можем подобрать экструдер, формующую головку, калибровочное и охлаждающее оборудование, тягу, резак, укладчик и дополнительные узлы для армирования.
Линия производства труб PPR может быть адаптирована под конкретный ассортимент продукции и условия производственного цеха. Это позволяет использовать оборудование как для выпуска стандартных однослойных труб, так и для производства многослойных и армированных PPR труб со стекловолокном.

Модель
| Экструдер | L/D | Диапазон | Скорость | Мощьность
|
SJ-75
| SJ-75 SJ-65*2 | 33:1
| 20-110мм
| 30м/мин.
| 198
|
SJ-65
| SJ-75 SJ-65*2 | 33:1
| 20-110мм
| 30м/мин.
| 198
|
Наружный диаметр(мм)
| Толщина стенки(мм) | Вес(кг/м) |
| 20 | 2.8
| 0.15 |
| 25 | 3.5 | 0.25 |
| 32 | 4.4 | 0.44 |
| 40 | 5.5
| 0.56 |
| 50 | 6.9 | 0.91 |
| 63 | 8.6 | 1.44 |
| 75 | 10.3
| 2.05 |
| 90 | 12.3 | 2.09 |
| 110 | 15.1 | 4.38 |


