Оборудование для производства больших пластиковых труб методом спиральной навивки
Мы сконструировали и разработали полые спиральные трубы из ПНД. Наша экструзионная линия может производить трубы диаметром от 200 мм до 3000 мм.
Линия производства спиральновитых труб с полой стенкой предназначена для изготовления крупногабаритных труб из полиэтилена и других подходящих термопластичных материалов методом непрерывной спиральной навивки. Данный тип оборудования используется там, где необходимо производить трубы большого диаметра при рациональном расходе полимерного сырья и стабильных эксплуатационных характеристиках.
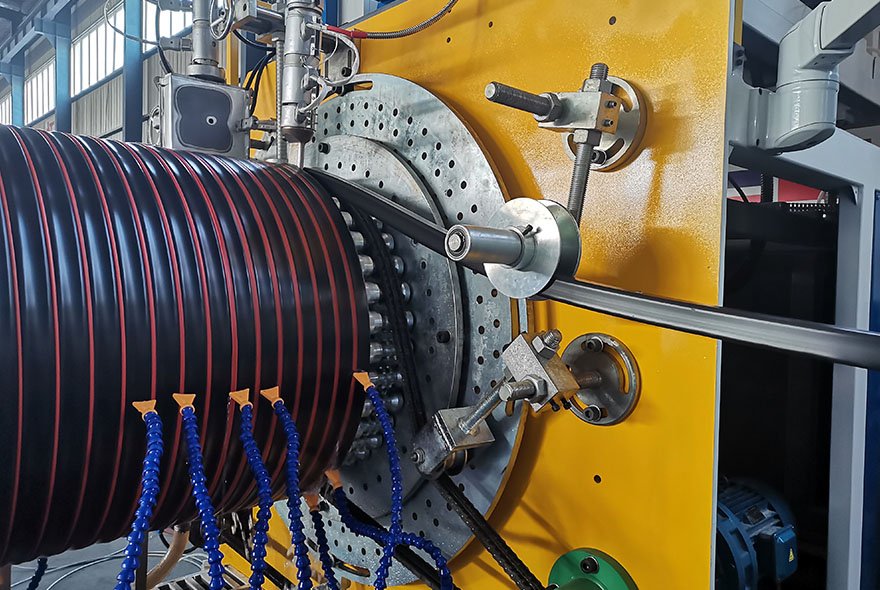
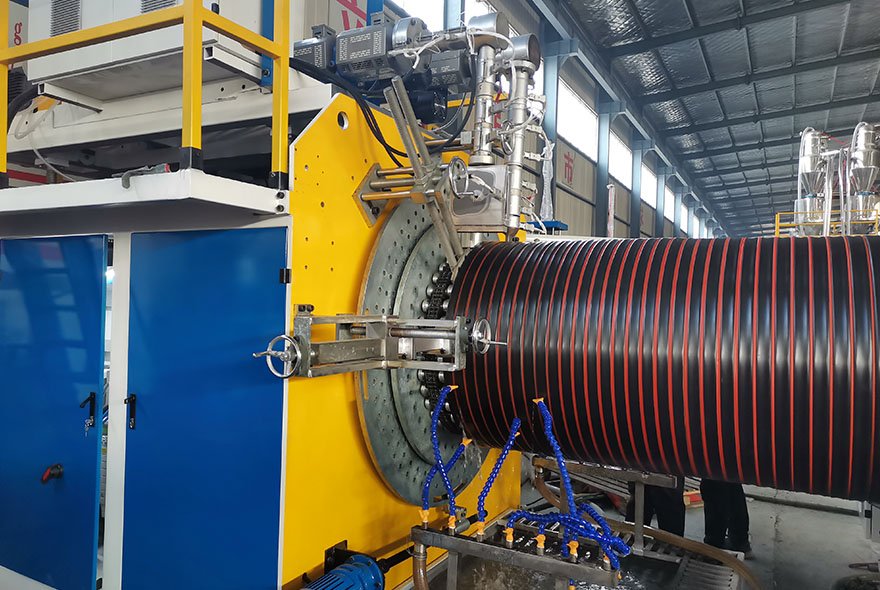
На представленной установке расплавленный полимерный профиль формируется с помощью экструдера, после чего поступает к узлу спиральной намотки. Профиль последовательно навивается на формующий барабан и соединяется с предыдущим витком. В результате получается прочная трубчатая конструкция с профилированной или полой стенкой.
Такая технология хорошо подходит для производства труб, применяемых в системах канализации, дренажа, ливневого водоотведения, промышленного водоотвода и других подземных инженерных сетях.
Как работает линия производства спиральновитых труб
Работа оборудования начинается с подготовки и подачи полимерного сырья. В зависимости от технологической схемы могут использоваться первичные полимерные материалы, переработанное сырье или их комбинация. Подготовленный материал поступает в загрузочную систему экструдера.
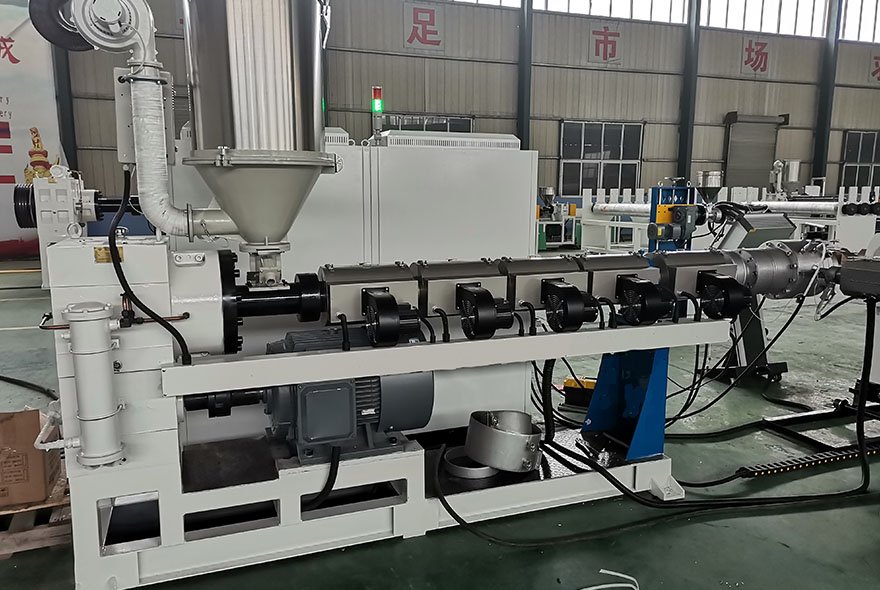
В цилиндре экструдера полимер нагревается до рабочей температуры, пластифицируется и тщательно перемешивается. После этого расплав подается в формующую головку, где приобретает необходимый профиль.
Сформированный профиль непрерывно направляется к намоточному устройству. Здесь он укладывается на вращающийся формующий барабан по спиральной траектории. Соседние витки соединяются между собой под воздействием температуры и давления, образуя единую конструкцию.
По мере вращения барабана диаметр и длина трубы постепенно формируются в соответствии с установленными технологическими параметрами. После завершения процесса труба проходит необходимое охлаждение и может быть нарезана на отрезки заданной длины.
Такой способ производства позволяет организовать непрерывный процесс и получать трубы различного диаметра без использования массивной заготовки по всей толщине стенки.
Конструкция и особенности полой стенки
Главная особенность продукции, выпускаемой на такой экструзионной линии, заключается в конструкции стенки. Вместо полностью монолитного сечения используется профилированная структура с внутренними пустотами.
Это позволяет более рационально распределять материал в поперечном сечении трубы. При правильно рассчитанной геометрии профиля можно получить необходимую жесткость при меньшей массе изделия по сравнению с некоторыми конструкциями труб с массивной стенкой аналогичного диаметра.
Для производителя это имеет практическое значение. Более легкие изделия проще транспортировать, перемещать на строительной площадке и устанавливать. При этом конкретные характеристики трубы зависят от используемого материала, геометрии профиля, диаметра и требований проекта.
Именно поэтому оборудование для производства спиральновитых труб проектируется с учетом конкретной продукции, а не только номинального диаметра.
Основные узлы экструзионной линии
Комплектация может изменяться в зависимости от технического задания, но типовая линия производства полых стеновых труб включает несколько основных функциональных узлов.
Система подачи сырья обеспечивает стабильную загрузку материала в технологический процесс.
Экструдер отвечает за нагрев, плавление, перемешивание и непрерывную подачу полимерного расплава.
Экструзионная головка формирует профиль, который используется для последующей навивки.
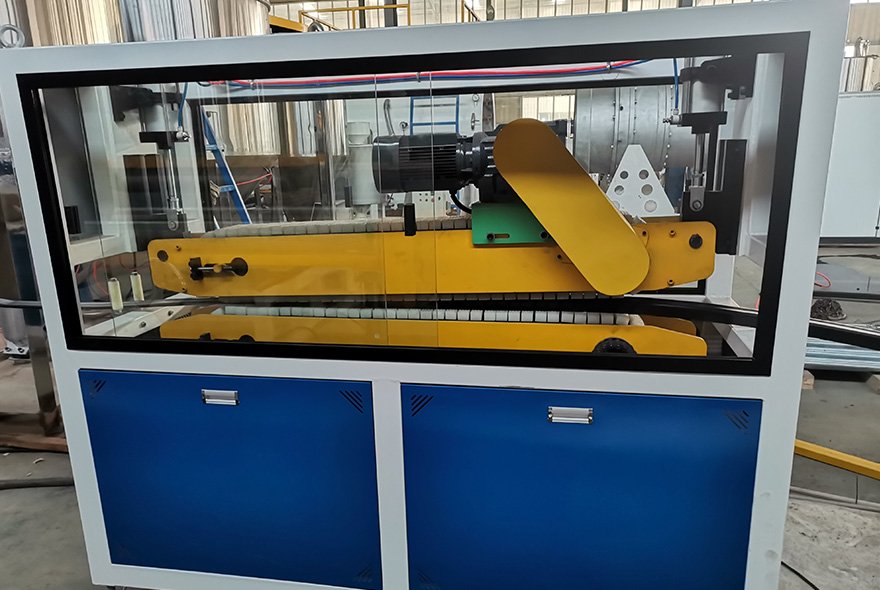
Устройство спиральной намотки является центральным элементом линии. Оно обеспечивает правильную укладку профиля на формующую поверхность и стабильное соединение отдельных витков.
Формующий барабан определяет геометрию внутренней поверхности готовой трубы.
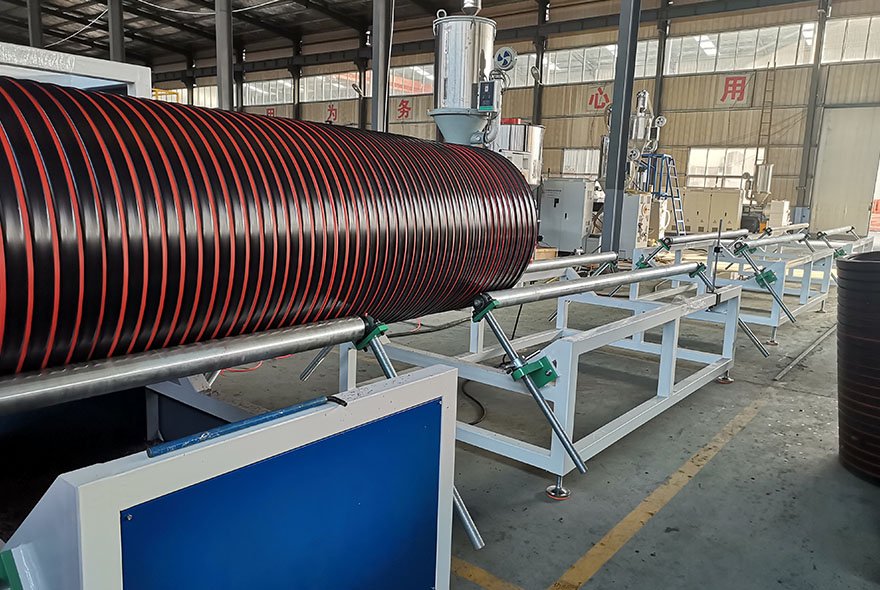
Система охлаждения помогает стабилизировать сформированное изделие после выхода из зоны термического соединения.
Система резки используется для получения труб заданной длины после завершения процесса.
Все узлы должны работать согласованно. Скорость подачи профиля, скорость вращения барабана, температура расплава и параметры соединения витков непосредственно влияют на качество готовой трубы.
Роль экструдера в производстве
Экструдер является одним из наиболее важных элементов данной производственной системы. От стабильности его работы зависит равномерность профиля, производительность линии и постоянство характеристик готовой продукции.
В процессе эксплуатации необходимо поддерживать заданные температуры по зонам цилиндра, стабильную скорость вращения шнека и равномерную подачу материала. Изменение этих параметров может привести к колебаниям размеров профиля и, соответственно, к изменению характеристик готовой трубы.
Поэтому современная пластиковая экструзионная линия оснащается системой автоматического контроля температуры и скорости. Оператор может отслеживать основные параметры на панели управления и при необходимости корректировать технологический процесс.
При проектировании оборудования также учитываются тип сырья, требуемая производительность и конструкция выпускаемого профиля. Это позволяет подобрать экструдер с соответствующей производительностью и конфигурацией шнека.
Какие материалы используются
Для изготовления спиральновитых труб широко применяется полиэтилен, в том числе HDPE. Конкретная марка материала выбирается в соответствии с назначением готовой продукции и требованиями к ее механическим и эксплуатационным характеристикам.
Качество сырья оказывает заметное влияние на стабильность экструзии. Важно обеспечить постоянную подачу материала и соответствие технологическим требованиям по температуре переработки.
При использовании переработанного полимера особое внимание уделяется его подготовке. В зависимости от качества вторичного сырья может потребоваться дополнительное измельчение, смешивание, фильтрация и дозирование.
Конфигурация экструзионного оборудования может быть адаптирована под различные производственные условия.
Преимущества технологии спиральной навивки
Одно из основных достоинств технологии — возможность рационального формирования стенки трубы. Полая или профилированная конструкция позволяет распределять полимер именно в тех зонах, где он необходим для обеспечения требуемой жесткости.
К основным преимуществам линии производства спиральновитых труб относятся:
· возможность производства труб большого диаметра;
· рациональный расход полимерного сырья;
· сравнительно небольшой вес готового изделия;
· непрерывный процесс формирования трубы;
· стабильное соединение отдельных витков;
· возможность настройки под различные диаметры;
· автоматизированный контроль основных параметров;
· удобство адаптации оборудования под конкретный проект.
При этом реальные показатели производительности и диапазон диаметров определяются конкретной конфигурацией оборудования, характеристиками сырья и требованиями к готовой продукции.
Области применения
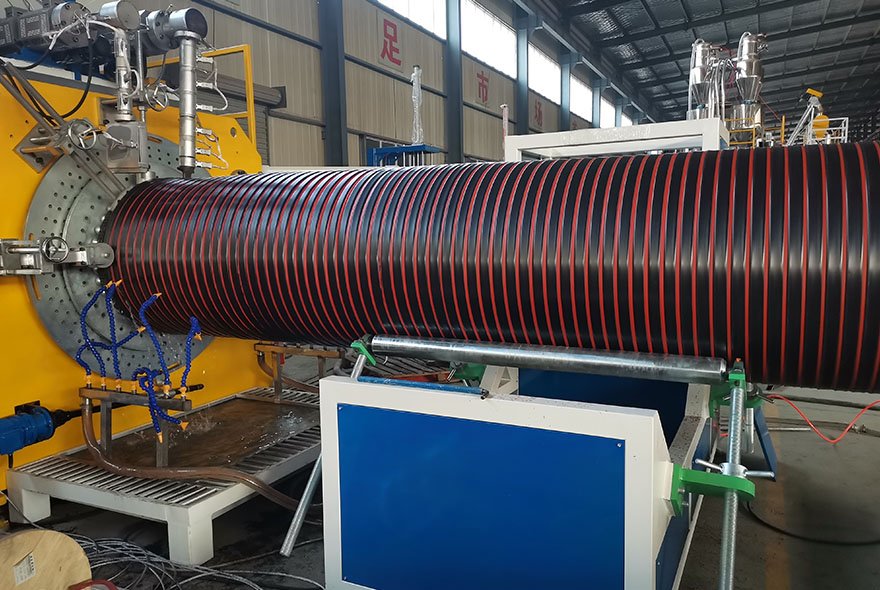
Трубы, изготовленные на линии производства полых стеновых труб, находят применение преимущественно в строительстве и коммунальной инфраструктуре.
Они могут использоваться для:
· хозяйственно-бытовой канализации;
· ливневой канализации;
· дренажных систем;
· отвода промышленных стоков;
· подземных инженерных коммуникаций;
· водоотводных сооружений;
· защитных конструкций для коммуникаций;
· различных инфраструктурных объектов.
Особенно востребованы крупные диаметры, когда необходимо обеспечить значительную пропускную способность трубопровода без чрезмерного увеличения массы отдельных элементов.
Автоматическое управление производством
Для стабильной работы линии производства спиральновитых труб важно синхронизировать работу экструдера, формующей головки и намоточного устройства.
Система управления позволяет контролировать температуру зон нагрева, скорость вращения шнека, подачу материала и рабочие параметры намотки. В зависимости от комплектации часть операций может выполняться автоматически.
Панель управления предоставляет оператору доступ к основным настройкам линии и позволяет быстрее реагировать на изменения технологического процесса.
Автоматизация особенно полезна при длительной непрерывной работе, поскольку уменьшает влияние человеческого фактора и помогает поддерживать одинаковые параметры производства на протяжении всей смены.
Индивидуальное проектирование оборудования
Для производства крупногабаритных спиральновитых труб большое значение имеет правильный подбор оборудования. Диаметр готового изделия, конструкция профиля, тип полимера и требуемая производительность могут существенно отличаться в зависимости от проекта.
Поэтому мы предлагаем экструзионные линии с индивидуальной конфигурацией. При подборе оборудования учитываются характеристики сырья, диапазон диаметров, необходимая производительность, требования к толщине и конструкции стенки, а также уровень автоматизации.
Мы можем подобрать соответствующий экструдер, формующую систему, намоточный узел, систему охлаждения и автоматического управления для конкретного производственного задания.
Линия производства спиральновитых труб с полой стенкой является практичным решением для предприятий, ориентированных на выпуск больших пластиковых труб для канализации, дренажа и других инженерных систем. Сочетание экструзии и спиральной навивки позволяет рационально использовать сырье, гибко формировать конструкцию стенки и организовать стабильный производственный процесс.
Наименование | Модель
|
CHR-800
| CHR-1200 | CHR-1600 | CHR-1800 | CHR-2400 | CHR-3000 |
Диаметр трубы(мм)
| 200-800 | 400-1200 | 800-1600
| 800-1800 | 1000-2400
| 1600-3000 |
Установленная мощьность(кВт)
| 283 | 335 | 340
| 445 | 500 | 670 |
| Производительность(кг/ч) | 400
| 500 | 600 | 600 | 700 | 800 |


