Экструзионное оборудование для производства труб-оболочек ПНД с ППУ изоляцией
Линия по производству ПНД труб-оболочек в ППУ изоляции предназначена для изготовления наружных полиэтиленовых оболочек, используемых в предварительно изолированных трубопроводах. Такие конструкции применяются при строительстве и реконструкции тепловых сетей, систем горячего водоснабжения и других инженерных коммуникаций, где требуется надежная защита теплоизоляционного слоя от влаги и механических воздействий.
Наружная оболочка из ПНД защищает ППУ изоляцию от воздействия окружающей среды, а также обеспечивает необходимую механическую прочность конструкции. Полиэтилен отличается устойчивостью к влаге, коррозии и многим химическим веществам, поэтому хорошо подходит для эксплуатации в различных условиях.
Наша пластиковая экструзионная линия позволяет организовать стабильный выпуск труб-оболочек различного диаметра. В зависимости от технического задания оборудование может быть рассчитано на определенный диапазон размеров и производительность.
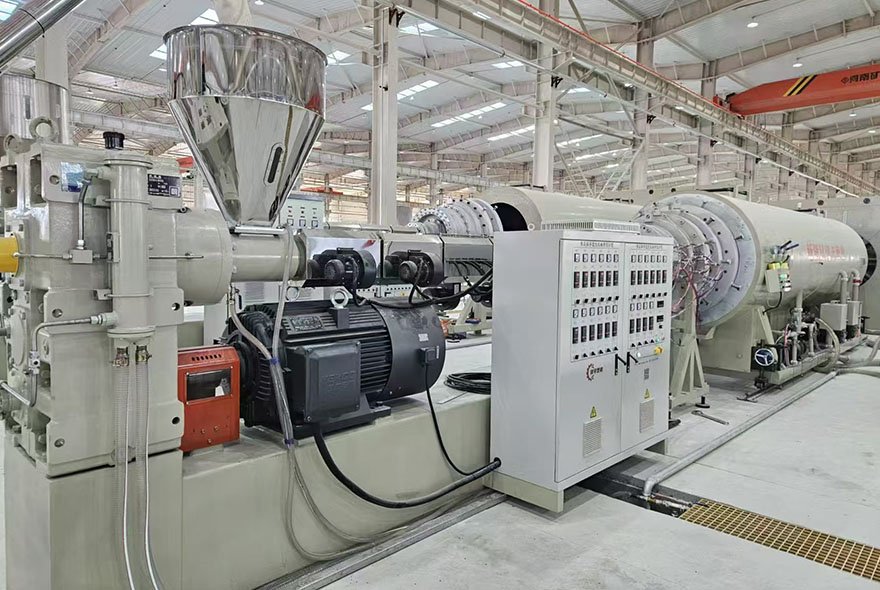
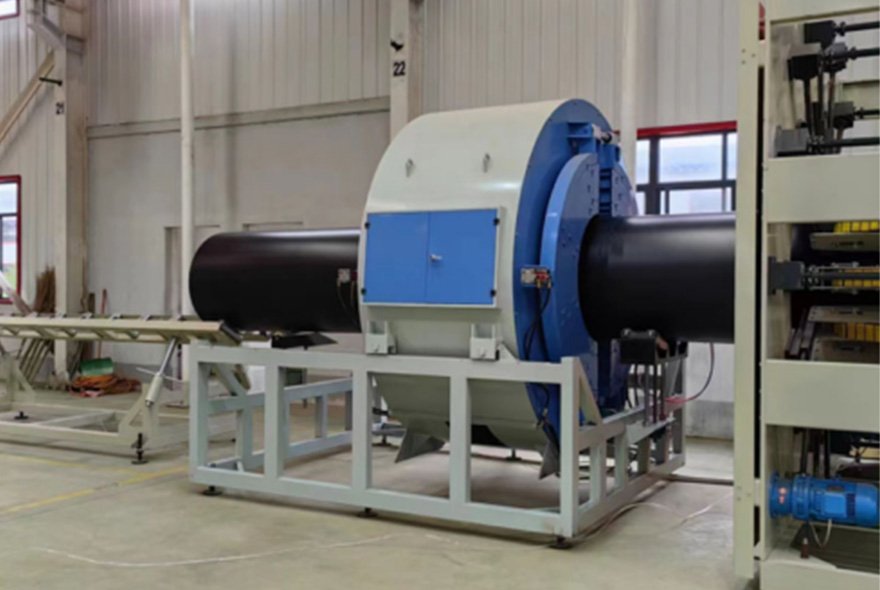
Основными узлами линии являются система подачи сырья, экструдер, экструзионная головка, вакуумная калибровочная ванна, охлаждающая система, тяговое устройство, режущий станок и укладчик.
Что представляет собой труба-оболочка ПНД
ПНД труба-оболочка является наружным защитным элементом предварительно изолированной трубной конструкции. Между рабочей трубой и наружной полиэтиленовой оболочкой обычно находится слой пенополиуретана.
Основная задача оболочки — защищать ППУ изоляцию от воды, влаги, загрязнений и механических повреждений во время транспортировки, монтажа и эксплуатации.
Для изготовления оболочек применяется полиэтилен низкого давления, обладающий хорошей прочностью и устойчивостью к внешним воздействиям.
Качество готовой оболочки зависит от равномерности толщины стенки, стабильности наружного диаметра и качества поверхности. Поэтому важную роль играет точная настройка всех узлов экструзионной линии.
Как работает линия производства ПНД труб-оболочек
Процесс начинается с загрузки полиэтиленового сырья в систему подачи. При необходимости в материал могут вводиться пигменты и технологические добавки в соответствии с рецептурой.
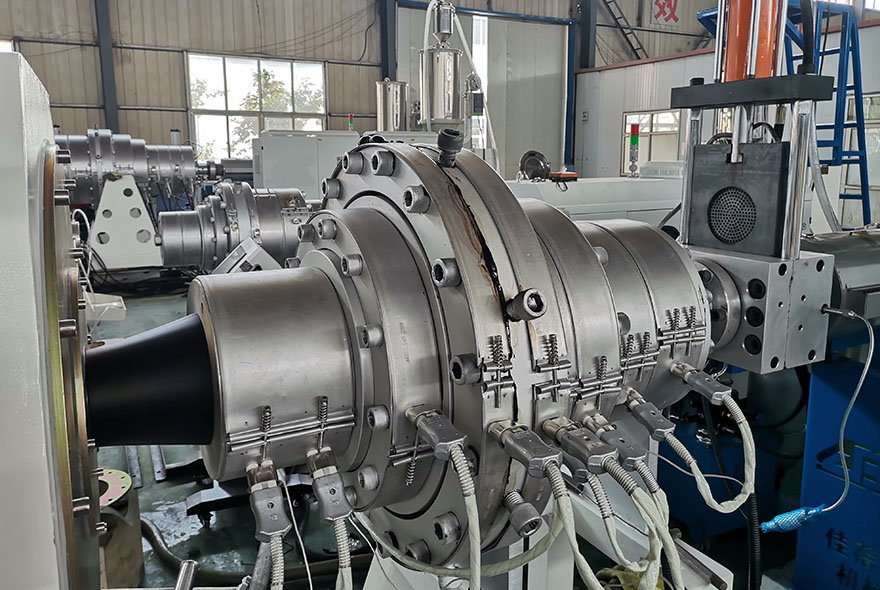
Затем сырье поступает в экструдер для производства ПНД труб. В цилиндре экструдера материал нагревается, плавится и перемешивается. Шнек обеспечивает равномерное продвижение расплава к экструзионной головке.
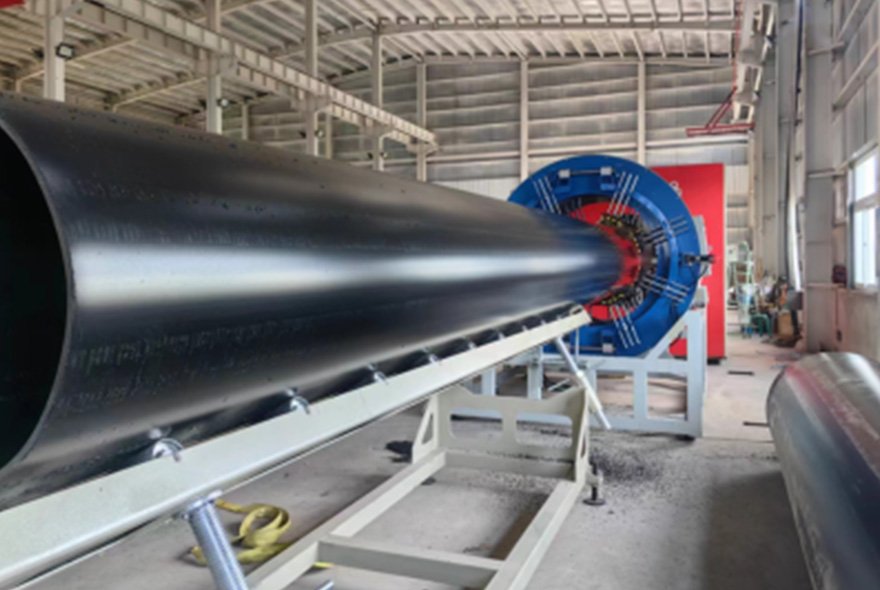
После выхода из головки формируется трубная заготовка. Далее она поступает в вакуумную калибровочную ванну, где наружный диаметр стабилизируется с помощью калибрующей оснастки.
Следующий этап — охлаждение. Постепенное снижение температуры позволяет сохранить заданную геометрию изделия и подготовить трубу к дальнейшей протяжке.
Тяговое устройство обеспечивает равномерное движение оболочки через производственную линию. После достижения заданной длины труба может быть нарезана на отдельные отрезки и передана на укладчик.
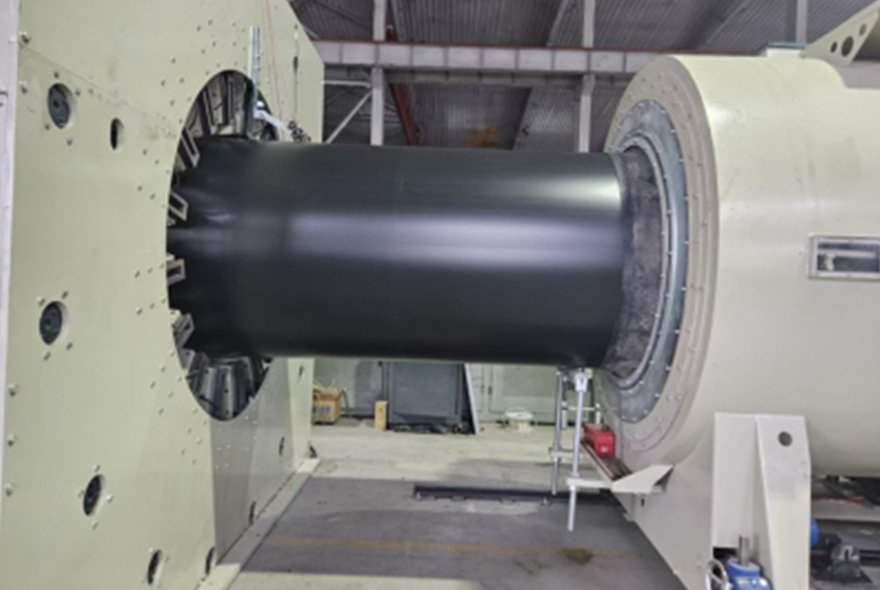
Для крупногабаритных изделий конфигурация оборудования может отличаться, поэтому параметры экструдера, вакуумной системы, охлаждения и тяги подбираются в соответствии с диаметром продукции.
Основные узлы экструзионной линии
Экструдер
Экструдер является одним из главных элементов оборудования. Он отвечает за пластикацию и стабильную подачу полиэтиленового расплава.
При производстве труб-оболочек особенно важна равномерность подачи материала. Колебания производительности могут привести к изменению толщины стенки и геометрии изделия.
Поэтому при выборе экструдера для ПНД труб-оболочек учитываются диаметр продукции, толщина стенки, используемое сырье и требуемая производительность.
Экструзионная головка
Формующая головка распределяет расплав по кольцевому каналу и формирует заготовку с заданным диаметром.
Конструкция головки подбирается в соответствии с рабочим диапазоном линии. Правильная настройка помогает обеспечить равномерное распределение материала по окружности.
Вакуумная калибровочная ванна
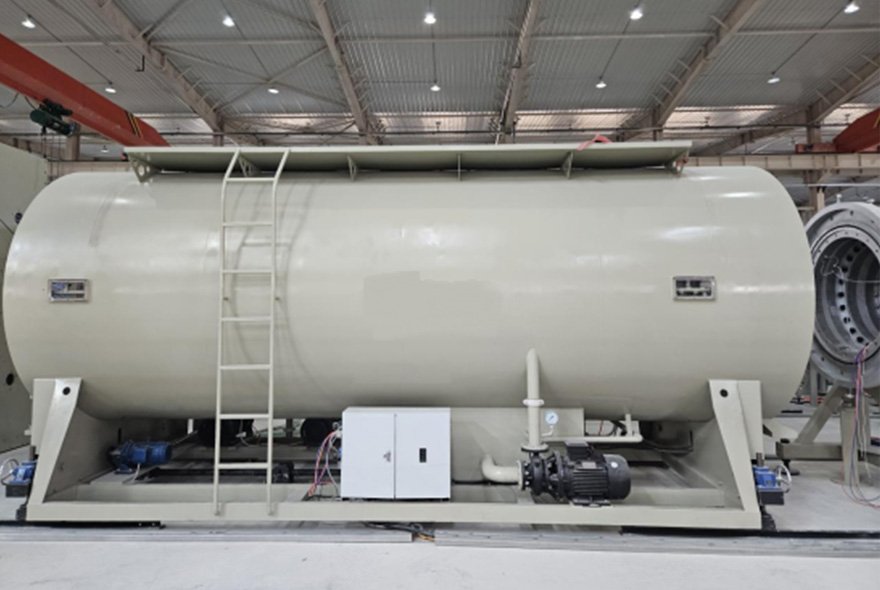
После выхода из головки горячая труба поступает в вакуумную ванну. Вакуум удерживает заготовку на калибрующей поверхности и помогает получить стабильный наружный диаметр.
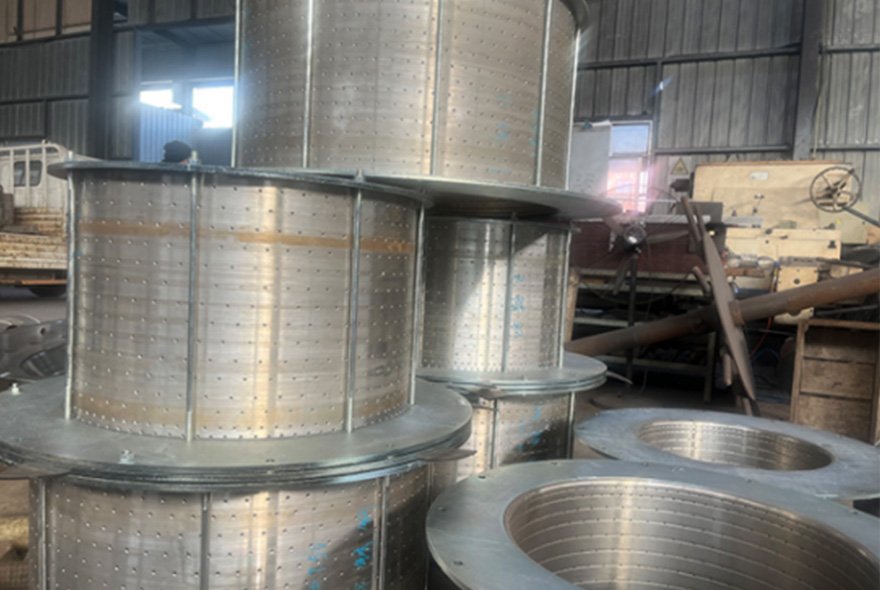
Для труб большого диаметра особенно важна жесткость и точность конструкции калибровочной системы.
Система охлаждения
Охлаждение стабилизирует полиэтиленовую оболочку после формования. В зависимости от диаметра и скорости производства может использоваться одна или несколько охлаждающих секций.
Температура воды и интенсивность охлаждения регулируются в соответствии с технологическим режимом.
Тяговое устройство
Тяговый механизм обеспечивает постоянную скорость движения трубы. Он работает в согласовании с экструдером и другими узлами линии.
Стабильная протяжка помогает поддерживать постоянную толщину стенки и уменьшить геометрические отклонения.
Резка и укладка
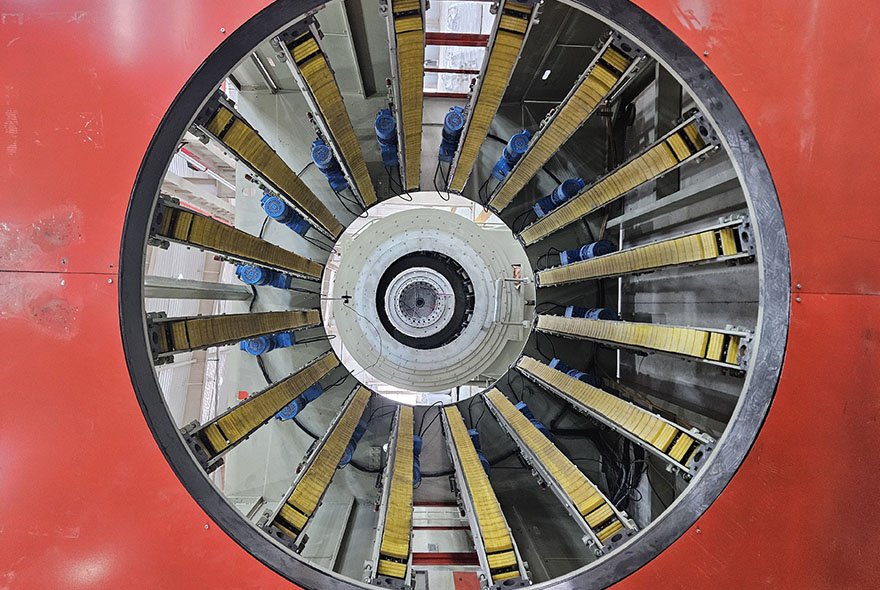
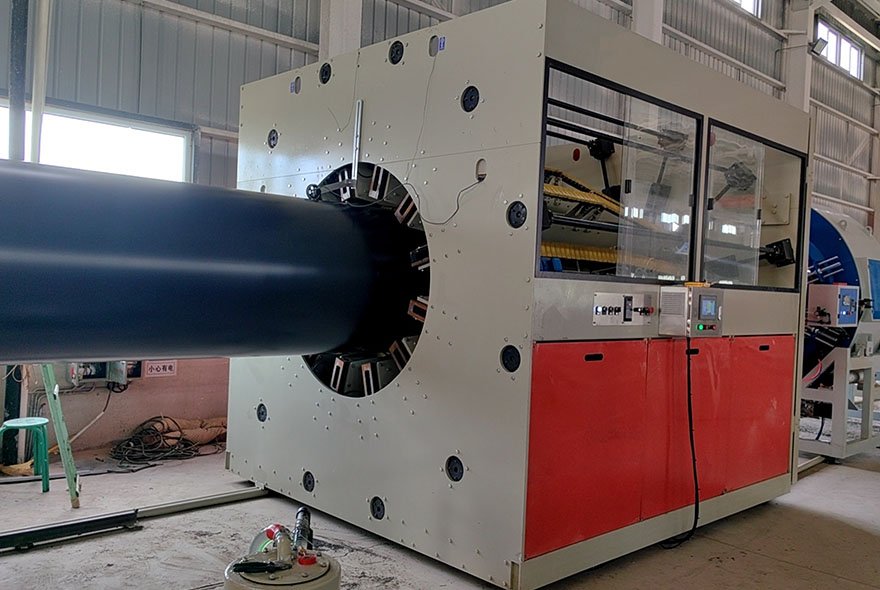
Для производства оболочек фиксированной длины линия комплектуется автоматическим режущим устройством. После резки готовые изделия перемещаются на приемный стол или укладчик.
При необходимости система может работать с заданной длиной отрезков и автоматически выполнять последовательность резки.
Параметры производства
При проектировании линии по производству ПНД труб-оболочек в ППУ изоляции учитываются несколько основных факторов:
· наружный диаметр оболочки;
· толщина стенки;
· тип ПНД-сырья;
· производительность;
· скорость экструзии;
· длина готовых отрезков;
· способ охлаждения;
· требуемый уровень автоматизации.
Особое внимание уделяется соотношению производительности экструдера и скорости протяжки. Эти параметры должны быть согласованы между собой для получения стабильной толщины стенки.
Если предприятие планирует выпускать несколько диаметров, необходимо заранее определить основной ассортимент. Это позволяет подобрать необходимый комплект калибровочной оснастки и оптимизировать время переналадки.
Контроль качества ПНД оболочки
Наружная поверхность трубы должна быть ровной, без выраженных дефектов и следов нестабильного формования. Кроме визуального контроля необходимо проверять основные геометрические параметры.
К ним относятся наружный диаметр, толщина стенки, овальность и длина готового изделия.
Современная экструзионная линия для ПНД труб-оболочек может комплектоваться дополнительными измерительными системами. Они позволяют контролировать размеры продукции непосредственно во время производства.
Стабильный температурный режим, равномерная подача сырья, постоянный вакуум и правильная скорость тяги помогают поддерживать повторяемость характеристик готовых оболочек.
ПНД оболочка для предварительно изолированных труб
ПНД оболочки широко применяются при изготовлении труб с ППУ изоляцией. В такой конструкции рабочая труба, теплоизоляционный слой и наружная полиэтиленовая оболочка работают как единая система.
Пенополиуретан обладает низкой теплопроводностью и используется в качестве теплоизоляционного материала. Полиэтиленовая оболочка, в свою очередь, защищает его от внешней среды.
Такая конструкция востребована при строительстве тепловых сетей и трубопроводов горячего водоснабжения.
При этом параметры оболочки должны соответствовать размеру и конструкции предварительно изолированной трубы. Поэтому оборудование для ее производства подбирается исходя из конкретных технических требований.
Автоматизация производственного процесса
Современная линия производства ПНД труб-оболочек может оснащаться централизованной системой управления.
Оператор получает возможность контролировать температуру зон нагрева экструдера, скорость вращения шнека, скорость протяжки, вакуум и параметры охлаждения.
Синхронизация отдельных узлов помогает поддерживать стабильный режим работы и уменьшает количество ручных операций.
Для предприятий с серийным производством автоматизация также упрощает повторение ранее установленных технологических параметров при переходе от одной партии продукции к другой.
Подбор оборудования под производство
Конфигурация линии зависит прежде всего от диапазона диаметров и производительности. Для небольших оболочек и крупногабаритной продукции используются разные решения по экструзии, калибровке и охлаждению.
Мы можем подобрать экструдер, экструзионную головку, вакуумную калибровочную ванну, охлаждение, тяговое устройство, резак и укладчик в соответствии с требованиями заказчика.
Также учитываются тип полиэтилена, толщина стенки, ассортимент продукции и доступная площадь производственного помещения.
Линия по производству ПНД труб-оболочек в ППУ изоляции подходит для предприятий, выпускающих предварительно изолированные трубопроводы и комплектующие для тепловых сетей. Стабильная экструзия и точное формование позволяют получать защитные оболочки с заданной геометрией и необходимыми эксплуатационными характеристиками.
Модель
| PE 110-600 | PE 655-1372
| PE 960-1680 |
| Экструдер | SJ-75/33
| SJ-120/33 | SJ-150/33 |
Диаметр трубы
| 110-600 | 655-1372 | 960-1680 |
Производительность
| 250-350кг/ч
| 700-900кг/ч | 800-1200кг/ч |
Мощьность
| 160кВт
| 440кВт | 580кВт |
| Длина | 28м
| 32м | 45м |


