Высокоскоростная ПЭ линия экструзии для производства двустенных гофрированных труб
Высокоскоростная линия производства двустенных гофрированных труб из ПЭ предназначена для непрерывного изготовления гофрированных труб с наружной гофрированной и внутренней гладкой стенкой. Такое оборудование применяется для производства труб из полиэтилена высокой плотности (HDPE), которые используются в кабельной канализации, водоотведении, дренажных системах, защите электрических и телекоммуникационных линий, а также в других инженерных проектах.
По сравнению с обычными трубами, конструкция двустенной гофрированной трубы сочетает высокую кольцевую жесткость наружного слоя с гладкой внутренней поверхностью. Благодаря этому труба сохраняет хорошую механическую прочность и одновременно обеспечивает относительно низкое сопротивление потоку или удобную прокладку кабеля.
Наша ПЭ высокоскоростная экструзионная линия разработана для стабильной работы на повышенных скоростях. Согласованная работа двух экструдеров, формующей головки, гофрирующего модуля, системы охлаждения и устройства отвода позволяет поддерживать стабильные размеры и качество готовой продукции.
Принцип работы линии производства двустенных гофрированных труб
Процесс начинается с подачи полиэтиленового сырья в систему загрузки. В зависимости от конфигурации оборудования могут использоваться отдельные системы подачи для внутреннего и наружного слоя.
Гранулы поступают в экструдер, где материал постепенно нагревается, плавится и перемешивается. Винт экструдера обеспечивает равномерную подачу расплава к формующей головке. Для двустенной трубы обычно применяется система с двумя потоками расплава, что позволяет независимо формировать внутренний и наружный слои изделия.
После выхода из головки расплав поступает в гофрирующую машину. Здесь наружная поверхность трубы формируется с помощью специальных гофрированных блоков, а внутренняя поверхность одновременно сохраняет гладкую геометрию. Вакуум и охлаждение помогают точно сформировать профиль трубы и обеспечить надежное соединение двух слоев.
После формования труба охлаждается и поступает на устройство отвода. Далее она может нарезаться на заданную длину или подаваться на оборудование для намотки в бухты. Выбор конечного оборудования зависит от диаметра и назначения трубы.
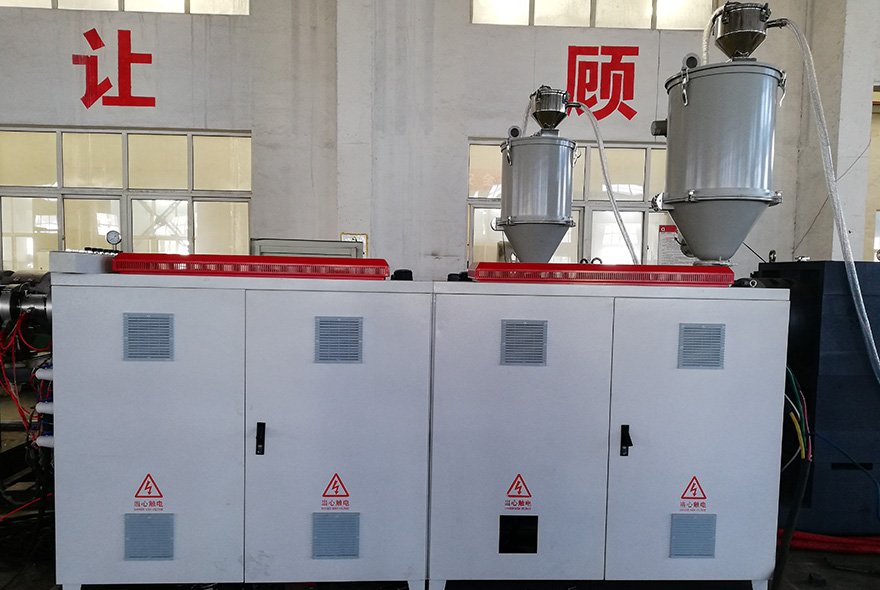
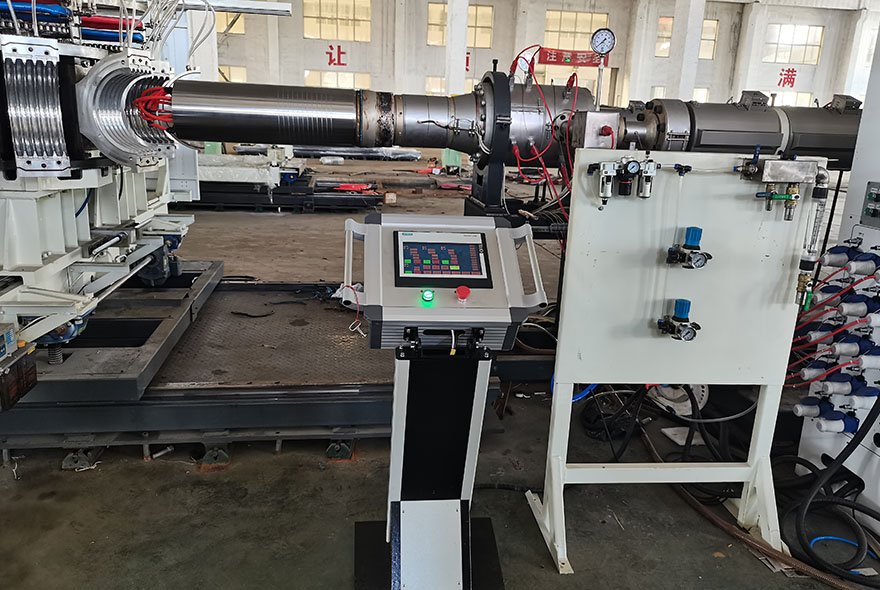
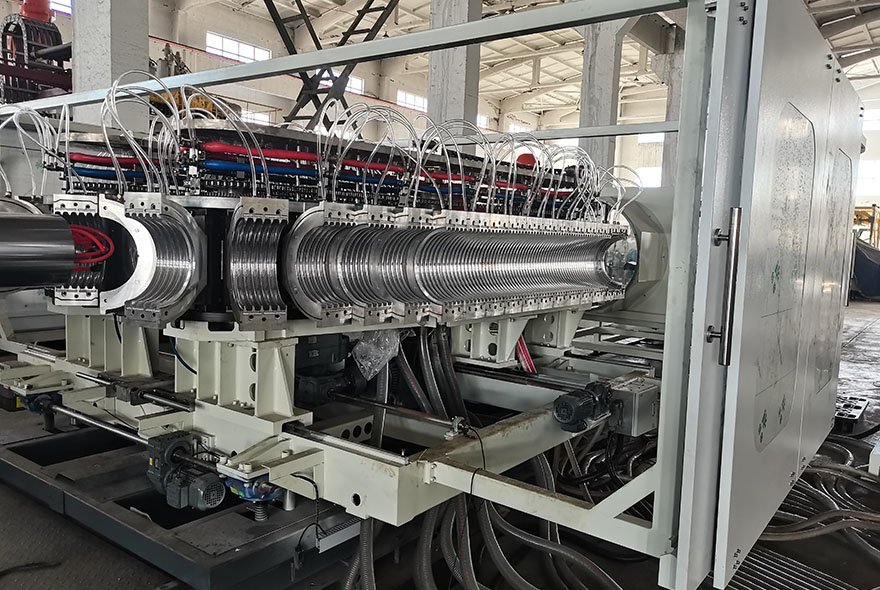
Основные узлы ПЭ высокоскоростной линии
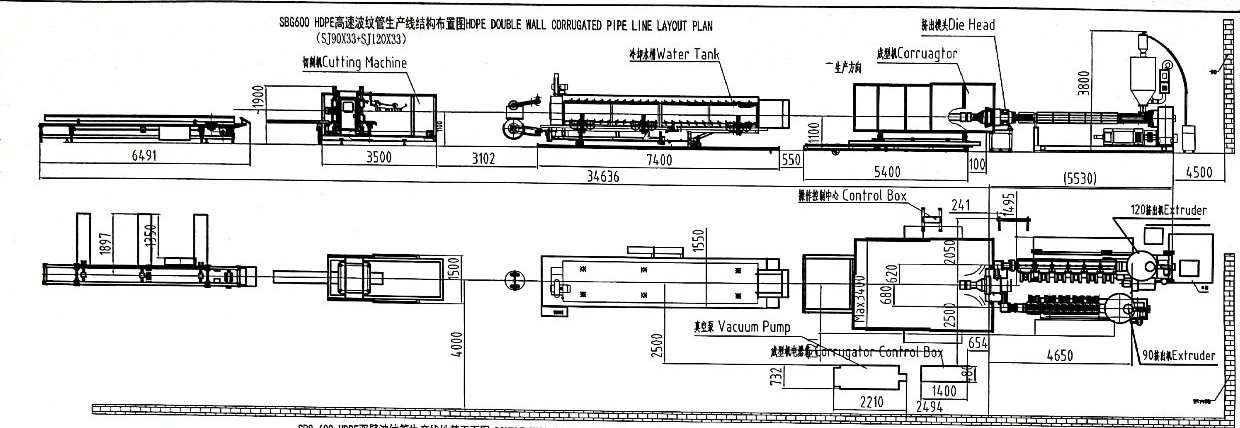
Полная линия производства ПЭ двустенных гофрированных труб состоит из нескольких технологически связанных компонентов. Типовая комплектация может включать:
· автоматическую систему загрузки сырья;
· два высокопроизводительных одношнековых экструдера;
· коэкструзионную формующую головку;
· автоматическую систему регулирования температуры;
· гофрирующую машину;
· вакуумную систему;
· систему циркуляции и охлаждения воды;
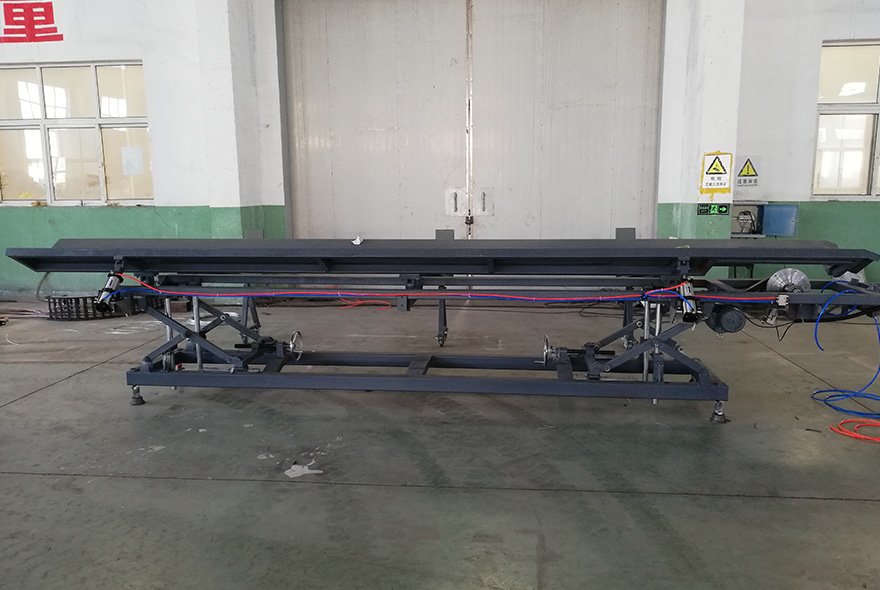
· устройство отвода трубы;
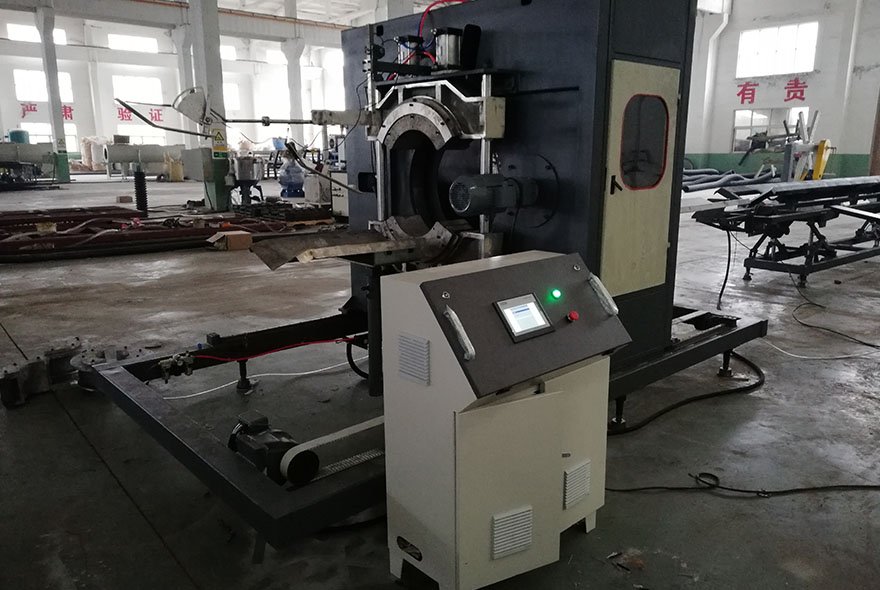
· резательное устройство;
· устройство для намотки;
· систему электрического управления.
Конкретная конфигурация подбирается с учетом диапазона диаметров, толщины стенки, типа сырья и требуемой скорости производства.
Для небольших и средних диаметров особенно эффективна автоматическая намотка. Она позволяет выпускать длинные отрезки трубы без большого количества соединений и упрощает последующую транспортировку. Для труб, которые поставляются мерными отрезками, используется автоматическая резка.
Почему используется высокоскоростная экструзия
Производительность является одним из ключевых факторов при промышленном выпуске гофрированных труб. Поэтому высокоскоростная линия экструзии ПЭ труб должна обеспечивать не только высокую скорость, но и стабильность процесса.
Увеличение скорости без правильной настройки оборудования может привести к неравномерности стенки, недостаточному охлаждению или деформации профиля. Именно поэтому в конструкции линии большое внимание уделяется синхронизации экструдера, гофрирующей машины, вакуумной системы и устройства отвода.
Стабильная температура расплава обеспечивает равномерное формование материала. Правильно рассчитанная производительность экструдера позволяет поддерживать необходимый объем расплава, а эффективная система охлаждения помогает быстро зафиксировать геометрию трубы.
Такой подход позволяет повысить производительность без существенного ухудшения качества готовой продукции.
Преимущества двустенной гофрированной трубы
Двустенная конструкция дает изделию ряд практических преимуществ. Наружная гофрированная поверхность обеспечивает высокую жесткость при сравнительно небольшом расходе материала. Гладкая внутренняя стенка уменьшает сопротивление при протягивании кабеля или прохождении жидкости.
Полиэтилен также отличается хорошей стойкостью к воздействию влаги, коррозии и многих химических веществ. Поэтому ПЭ двустенные гофрированные трубы подходят для эксплуатации в различных условиях.
Основные области применения включают:
· защиту силовых кабелей;
· телекоммуникационные сети;
· оптоволоконные коммуникации;
· дренаж;
· ливневую канализацию;
· водоотведение;
· сельскохозяйственные системы;
· прокладку подземных инженерных коммуникаций.
Выбор конструкции и параметров трубы зависит от требований конкретного проекта.
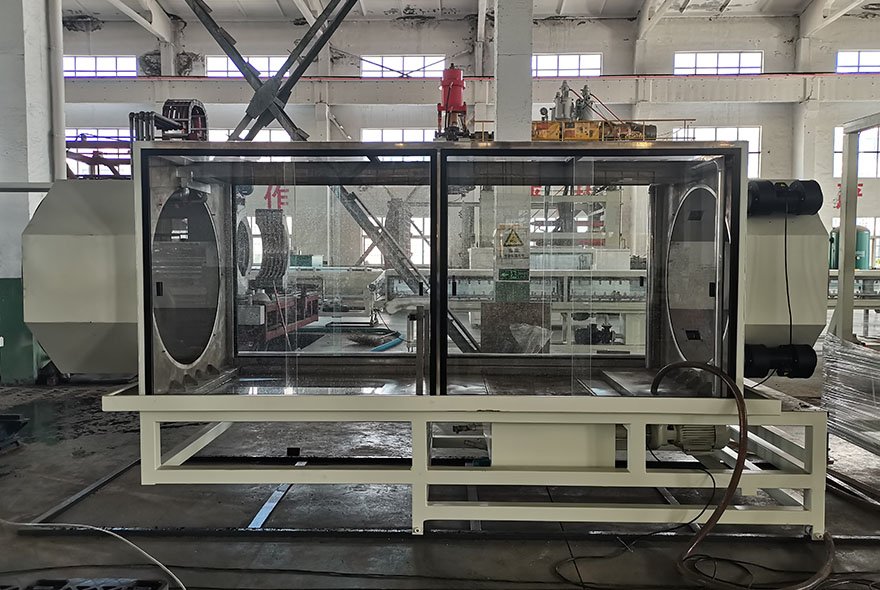
Контроль качества во время производства
Для получения стабильного результата важно контролировать основные параметры на каждом этапе экструзии. Оператор может отслеживать температуру зон нагрева, давление расплава, скорость вращения шнека, скорость гофрирования, вакуум и скорость отвода.
Современная система управления позволяет синхронизировать основные узлы пластиковой экструзионной линии и оперативно изменять рабочие параметры. При необходимости линия может комплектоваться дополнительными устройствами для контроля размеров готовой трубы.
Такой контроль особенно важен при высокоскоростном производстве, поскольку даже небольшое изменение технологических параметров может повлиять на геометрию профиля.
Комплектация линии под конкретную продукцию
Мы не ограничиваемся одной стандартной конфигурацией. Оборудование для производства двустенных гофрированных труб может проектироваться с учетом диаметра готовой продукции, производительности и требований к сырью.
При подборе оборудования учитываются тип полиэтилена, диапазон диаметров, толщина внутреннего и наружного слоя, требуемая скорость, способ охлаждения и вариант упаковки готовой продукции.
Для производства различных размеров могут использоваться соответствующие формующие инструменты и гофрирующие блоки. Благодаря сменной оснастке одна ПЭ экструзионная линия может работать с несколькими типоразмерами труб.
Оборудование для стабильного промышленного производства
Высокоскоростная линия производства ПЭ двустенных гофрированных труб — это комплексное оборудование, в котором каждый узел влияет на конечный результат. Производительность и качество зависят не только от экструдера, но и от конструкции головки, точности гофрирующей машины, эффективности охлаждения и согласованности всей системы.
Мы производим оборудование для переработки полимеров и предлагаем решения для предприятий, которым требуется надежная линия для промышленного выпуска двустенных гофрированных труб. В зависимости от технического задания можно подобрать производительность, диаметр трубы, конфигурацию экструдеров, систему охлаждения и конечное оборудование.
Если вы планируете запуск нового производства или расширение существующих мощностей, мы можем разработать высокоскоростную ПЭ линию производства двустенных гофрированных труб с учетом ваших технических и производственных требований.
Модель | Экструдер | Модуль (mm) | Мощность(кВт) | габариты (Д*Ш*В)mm
| Вес(т) |
50-160mm | SJ65/33 SJ55/33 | 50-65-75-90-110-160 | 110 | 15000*3000*2500 | 7 |
110-315mm | SJ65/33 SJ75/33 | 110-160-200-250-315 | 180 | 17000*3000*2500 | 12 |
200-600mm | SJ90/33 SJ75/33 | 200-300-400-500-600 | 245 | 17000*3500*3000 | 16 |
600-1000mm | SJ90/33 SJ120/33 | 600-800-1000 | 350 | 20000*3500*3000 | 30 |


