Экструзионная линия для производства малых диаметров двухстенных гофрированных труб
Линия производства двухстенных гофрированных труб 32–160 мм предназначена для непрерывного изготовления гофрированных труб малого диаметра из полиэтилена. Такая продукция сочетает кольцевую жесткость гофрированной наружной стенки с гладкой внутренней поверхностью, поэтому используется в кабельной канализации, дренажных системах, защите коммуникаций и других инженерных задачах.
Основой оборудования является высокопроизводительная пластиковая экструзионная линия, в которой экструзия и формирование гофрированного профиля выполняются последовательно и синхронно. В зависимости от требований к продукции линия может комплектоваться одним или несколькими экструдерами, соответствующей экструзионной головкой, гофрировочной машиной, системой охлаждения, тяговым устройством, резаком и автоматическим укладчиком.
Диапазон 40–160 мм позволяет выпускать несколько популярных типоразмеров на одном комплекте оборудования. Перенастройка линии выполняется путем замены формующих элементов и корректировки технологических параметров.
Особенности двухстенной гофрированной трубы
Конструкция двухстенной трубы отличается от обычной гофрированной трубы. Наружная поверхность имеет волнообразный профиль, а внутренняя стенка остается практически гладкой.
Гофрированная наружная стенка повышает сопротивление трубы внешним нагрузкам. При этом гладкая внутренняя поверхность облегчает протяжку кабеля или прохождение жидкости.
Для производства чаще всего используется полиэтилен, включая HDPE. Материал подбирается с учетом назначения трубы, требуемой жесткости и условий эксплуатации.
Благодаря относительно небольшому весу трубы удобно транспортировать и монтировать. Это особенно важно при прокладке кабельных линий и инженерных коммуникаций на больших расстояниях.
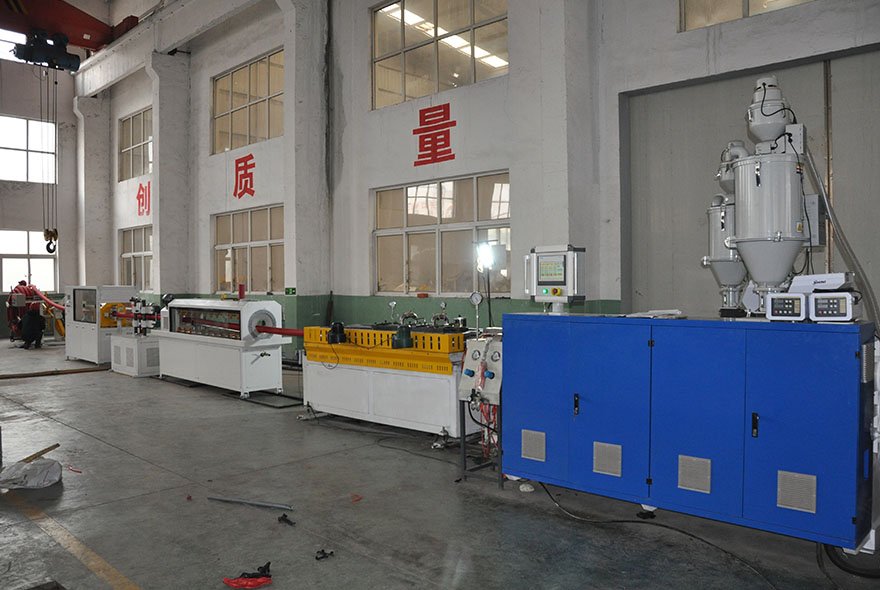
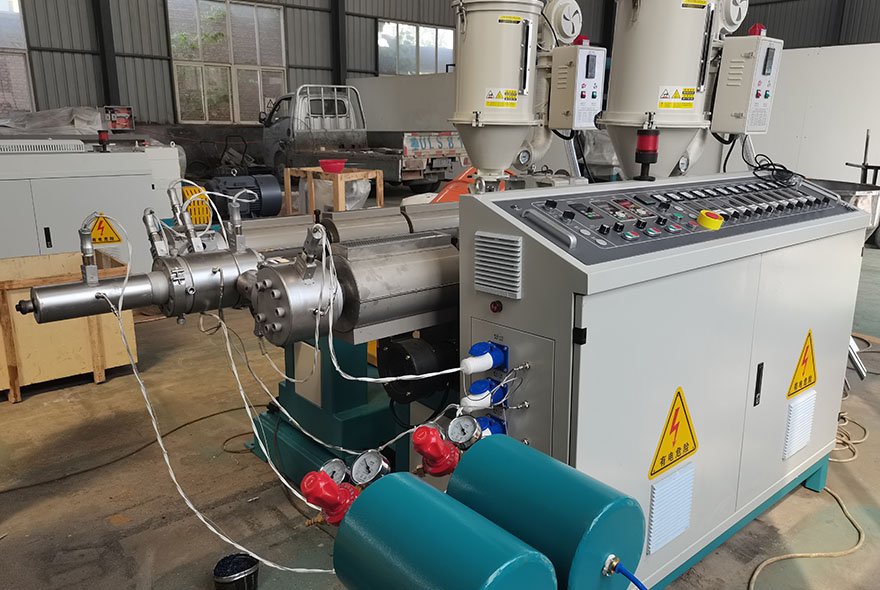
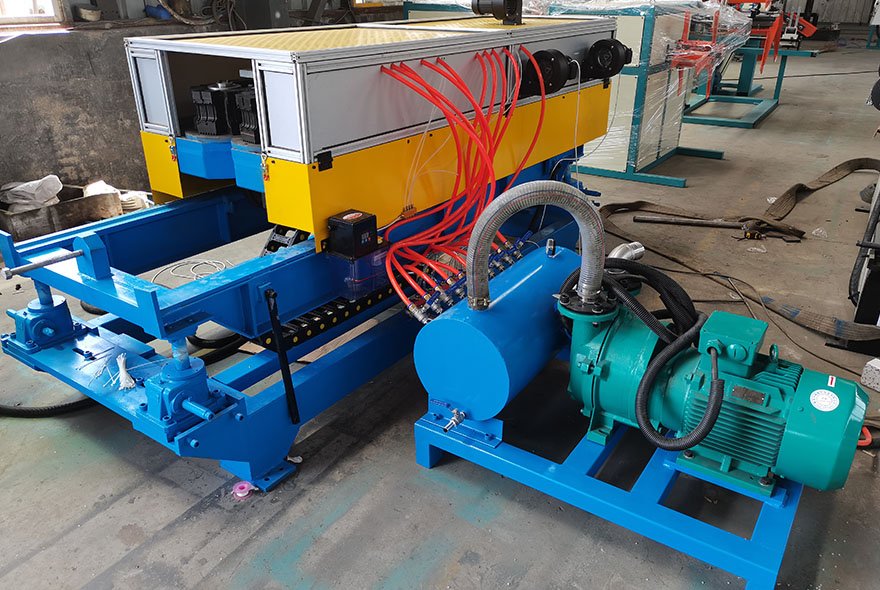
Как работает линия производства труб 32–160 мм
Производство начинается с подачи полимерного сырья в загрузочную систему. Материал поступает в экструдер, где постепенно нагревается, плавится и перемешивается.
Полученный расплав подается в формующую головку. В конструкции головки предусмотрены каналы для формирования внутренней и наружной стенок трубы.
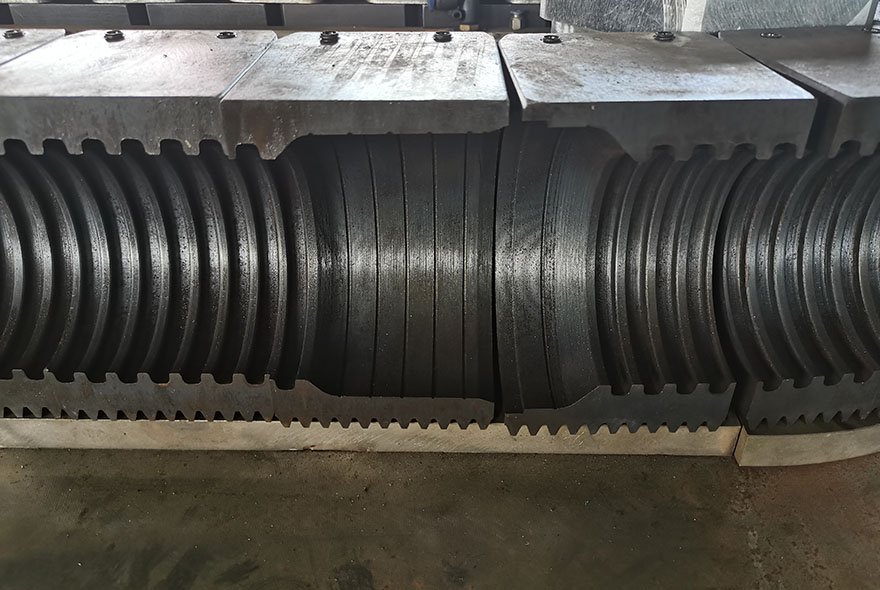
После выхода из головки горячая заготовка поступает в гофрировочную машину. Формующие блоки задают наружный гофрированный профиль и одновременно обеспечивают необходимую геометрию внутреннего канала.
Охлаждение происходит непосредственно в зоне формования. Вакуум и охлаждающая вода помогают стабилизировать профиль и размеры трубы.
После выхода из гофрировочной машины изделие проходит через тяговое устройство. Затем труба режется на заданные отрезки и поступает на укладчик.
Стабильность скорости всех узлов имеет большое значение. Экструдер, гофрировочная машина, охлаждение и тяга должны работать согласованно. Это позволяет избежать изменения шага гофры, толщины стенки и длины готового изделия.
Основное оборудование экструзионной линии
Комплектация зависит от выбранной технологии и требований заказчика. Типовая линия производства двухстенных гофрированных труб включает несколько основных узлов.
Экструдер
Экструдер обеспечивает плавление и стабильную подачу полимерного материала. Для малых диаметров особенно важна равномерность подачи расплава, поскольку небольшое изменение производительности может повлиять на толщину стенки.
Параметры шнека, цилиндра и привода подбираются с учетом используемого сырья и требуемой производительности.
Экструзионная головка
Головка распределяет расплав и формирует внутреннюю и наружную стенки. От точности ее конструкции зависит равномерность распределения материала и стабильность геометрии изделия.
Гофрировочная машина
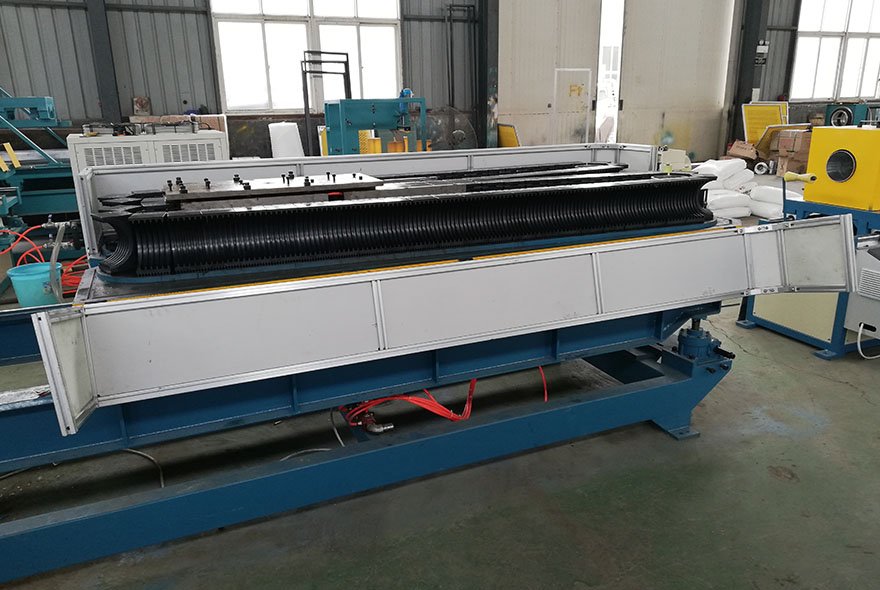
Это основной формующий узел линии. Она задает наружный профиль трубы и поддерживает необходимый шаг гофры.
Для диапазона 40–160 мм используются соответствующие комплекты формующих блоков. При переходе на другой диаметр меняется формующий комплект и выполняется настройка оборудования.
Система охлаждения
Охлаждение необходимо для быстрой стабилизации полимерного профиля. Вода подается в соответствующие зоны гофрировочной машины, одновременно обеспечивая охлаждение формующей оснастки и изделия.
Стабильная температура охлаждающей воды помогает поддерживать повторяемость размеров готовой трубы.
Тяговое устройство
Тяга обеспечивает равномерное перемещение трубы после формирования. Ее скорость синхронизируется с производительностью экструдера и работой гофрировочной машины.
Режущий станок и укладчик
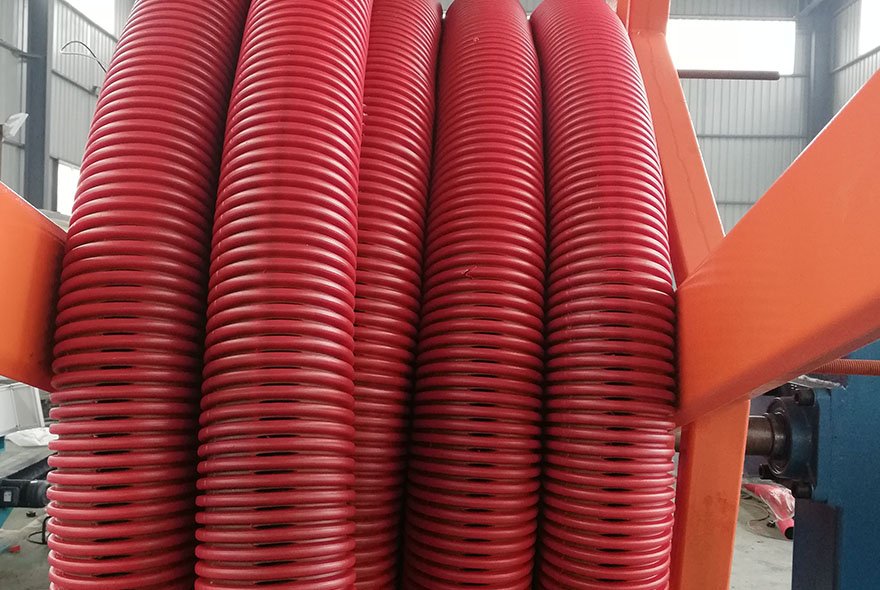
После достижения заданной длины труба автоматически разрезается. Укладчик принимает готовые отрезки и аккуратно размещает их для дальнейшей упаковки и транспортировки.
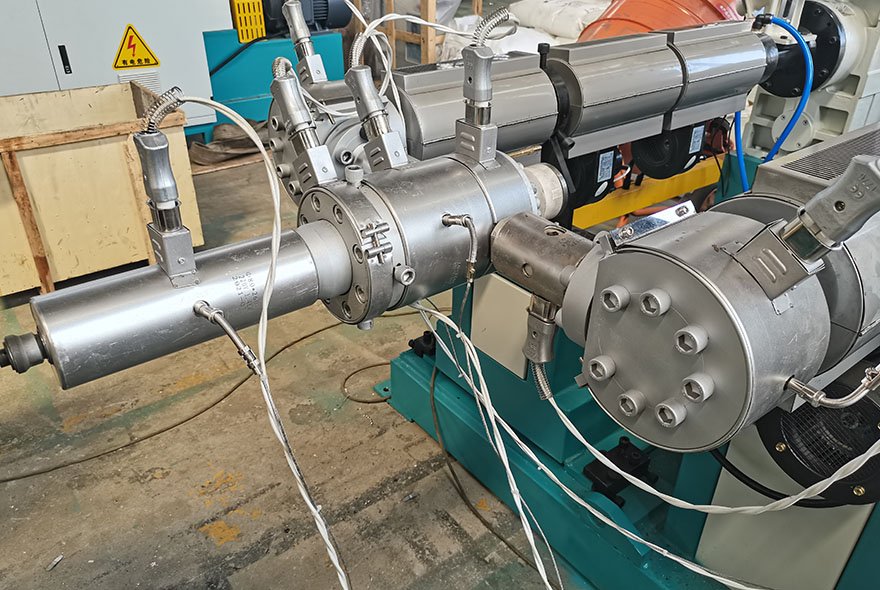
Производство труб разных диаметров
Одно из преимуществ линии для производства двухстенных гофрированных труб 32–160 мм — возможность выпускать несколько размеров продукции на одной производственной системе.
В зависимости от конкретной конфигурации оборудования можно производить трубы диаметром 32,40, 50, 63, 75, 90, 110, 125, 160 мм и другие типоразмеры в пределах рабочего диапазона.
Для каждого диаметра выбираются соответствующие формующие блоки и настройки. При этом необходимо учитывать толщину стенки, шаг гофры, скорость экструзии и параметры охлаждения.
Если предприятие планирует выпускать широкий ассортимент, при проектировании линии целесообразно заранее определить основные размеры продукции. Это позволяет подобрать оптимальный набор оснастки и сократить время переналадки.
Материалы для производства
Для изготовления двухстенных гофрированных труб широко применяется полиэтилен. В зависимости от требований может использоваться HDPE и другие подходящие полимерные композиции.
Качество сырья непосредственно влияет на стабильность экструзии и механические характеристики трубы. Поэтому при выборе материала необходимо учитывать назначение продукции, условия прокладки и требования конечного заказчика.
Правильно настроенный экструдер для производства гофрированных труб должен обеспечивать равномерную пластификацию материала без значительных колебаний давления и температуры.
Контроль качества готовой трубы
При производстве труб малого диаметра необходимо контролировать не только внешний вид, но и основные геометрические параметры.
К ним относятся:
· наружный диаметр;
· внутренний диаметр;
· толщина стенки;
· шаг гофры;
· равномерность профиля;
· длина отрезка;
· качество внутренней поверхности.
Стабильность этих параметров зависит от согласованной работы всей экструзионной линии. Оператор контролирует температуру зон экструдера, скорость шнека, вакуум, охлаждение и скорость протяжки.
При необходимости линия может комплектоваться дополнительными средствами измерения для контроля размеров непосредственно в процессе производства.
Где применяются двухстенные гофрированные трубы
Трубы диаметром 40–160 мм используются в различных инженерных системах.
Наиболее распространенные области применения:
· защита силовых кабелей;
· телекоммуникационные сети;
· прокладка оптоволоконных линий;
· кабельная канализация;
· дренаж;
· защита подземных коммуникаций;
· строительство;
· инженерная инфраструктура.
Для кабельных систем особенно полезна гладкая внутренняя стенка, которая облегчает протягивание кабеля. Наружная гофрированная поверхность обеспечивает необходимую механическую защиту.
Конкретное применение зависит от конструкции трубы, материала и требований проекта.
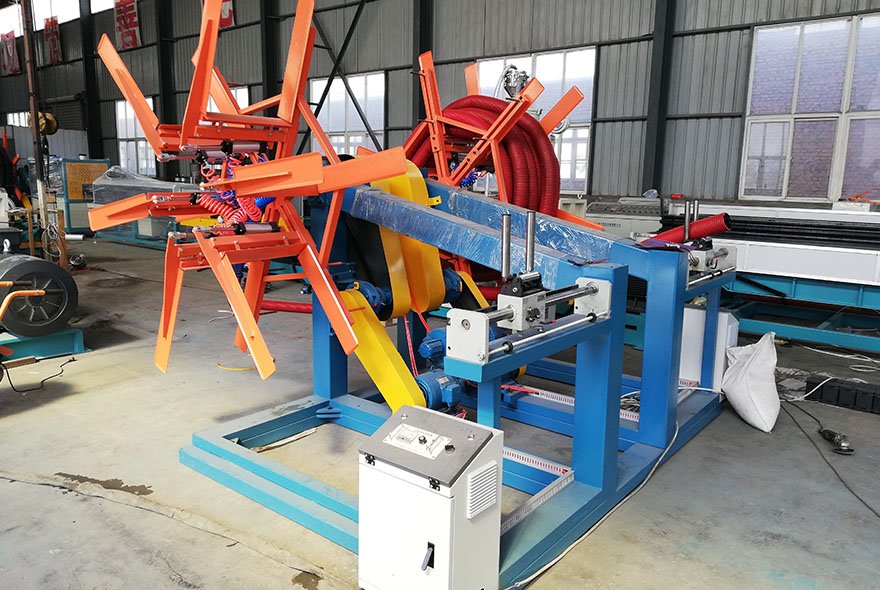
Автоматизация линии
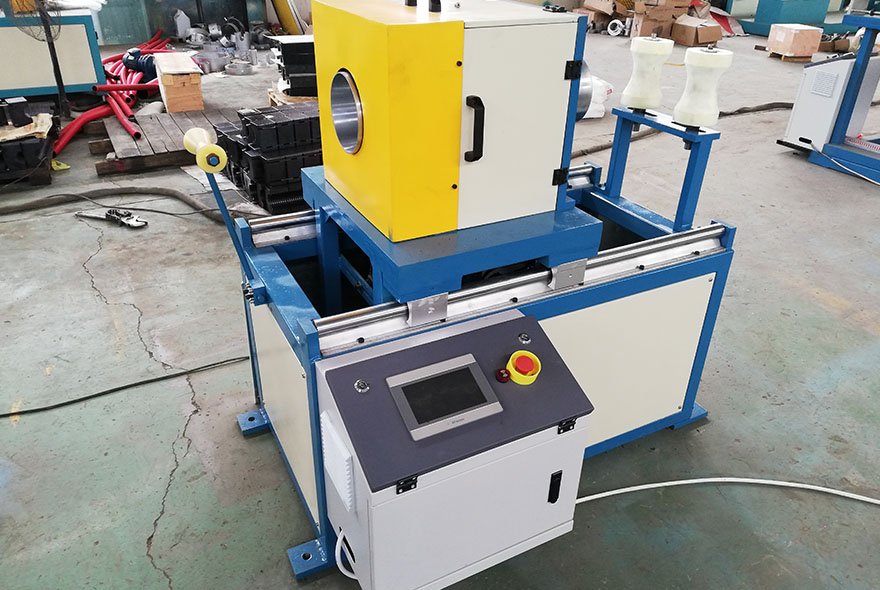
Современная линия производства малых диаметров гофрированных труб может оснащаться автоматизированной системой управления. С панели оператора регулируются основные параметры производственного процесса.
Контролируются температура экструдера, скорость вращения шнека, скорость гофрировочной машины, вакуум, охлаждение и работа тягового устройства.
Автоматическая синхронизация оборудования позволяет поддерживать стабильную скорость производства и уменьшает количество ручных операций.
Для предприятий с большим объемом производства такой подход помогает сократить влияние человеческого фактора и обеспечить более повторяемое качество продукции.
Подбор линии под производство
При выборе оборудования необходимо учитывать не только диапазон диаметров. Важны также материал, производительность, толщина стенки, конструкция гофры, длина готовых отрезков и уровень автоматизации.
Мы подбираем экструдер, экструзионную головку, гофрировочную машину, систему охлаждения, тягу, резак и укладчик с учетом конкретного ассортимента продукции.
Линия производства двухстенных гофрированных труб 40–160 мм подходит для предприятий, которым необходимо выпускать трубы малого и среднего диаметра для кабельных, дренажных и инженерных систем. Грамотно подобранная конфигурация оборудования позволяет сочетать стабильную экструзию, высокую скорость производства и точное формирование гофрированного профиля.
Название | Модель | Габариты (Д*Ш*В)мм | Мощность(кВт) | Вес(кг) |
Экструдер | SJ65×33 SJ45×33 | 3680×500×2500 3200×460×2500 | 75(max) 32(max) | 4000 3500 |
Модуль(ID) | 40 |
2000×Φ326 |
30 (max) | 900 |
50 | 1000 |
60 | 1200 |
75 | 1300 |
90 | 1400 |
110 | 1500 |
160 | 1700 |
Формовка | SBCJ160 | 4600×2120×2180 | 10(max) | 10000 |
Резко | QG6030 | 4252×2100×2400 | 4 | 3600 |
Намотка | JGJ500 | 5220×2100×830 | 3 | 2000 |


